
[W] Principio de funcionamiento y características de los sistemas automáticos de manejo de polvo
Los sistemas automáticos de manejo de polvo son esenciales en diversas aplicaciones industriales, proporcionando métodos eficientes y fiables para transportar, almacenar y gestionar polvos a granel. Comprender el principio de funcionamiento y las principales características de tales sistemas es crucial para seleccionar el equipo adecuado para necesidades operativas específicas. Este artículo explora los mecanismos fundamentales detrás de estos sistemas y destaca sus características distintivas, presentadas por Shandong HeadPowder Engineering Co., Ltd., un proveedor líder de soluciones avanzadas de manejo de materiales con sede en China.
Introducción a los sistemas automáticos de manejo de polvo
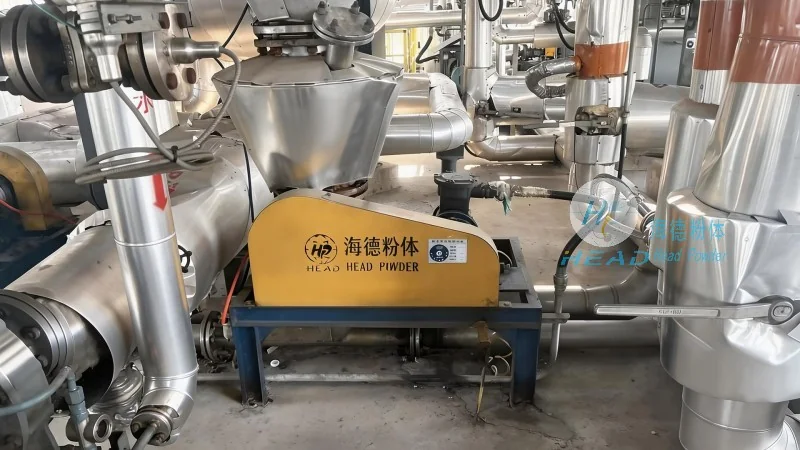
Los sistemas automáticos de manejo de polvo, también conocidos como sistemas de manejo de materiales a granel, están diseñados para automatizar el movimiento de polvo y materiales granulados en procesos industriales. Estos sistemas se utilizan ampliamente en sectores como la farmacéutica, el procesamiento de alimentos, la química y la manufactura, donde el control preciso del flujo de materiales es crítico. El objetivo principal de estos sistemas es mejorar la eficiencia operativa, reducir los costos laborales y garantizar una calidad constante del producto minimizando la intervención humana en las tareas de manejo de materiales.
Principio de funcionamiento de los sistemas automáticos de manejo de polvo
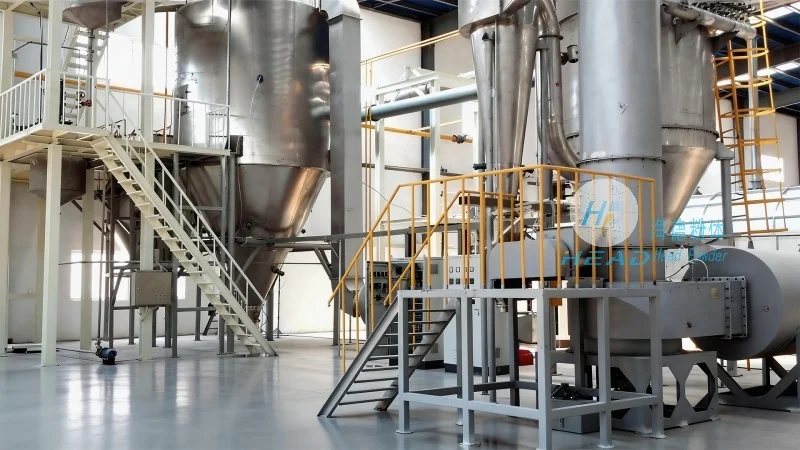
El principio fundamental de los sistemas automáticos de manejo de polvo radica en el uso de varios componentes mecánicos y mecanismos de control para facilitar el movimiento del polvo. Un sistema típico consta de varios componentes clave, incluyendo alimentadores, transportadores, silos de almacenamiento y unidades de control. El proceso comienza con la alimentación del polvo crudo en un silo de almacenamiento, donde se retiene hasta que sea necesario. Cuando comienza una producción, el sistema de control activa el alimentador, que a su vez regula el flujo de polvo hacia el sistema de transporte. El transportador transporta el polvo al área de procesamiento o empaquetado, donde es manejado adicionalmente por equipos posteriores.
Los mecanismos de alimentación, como los alimentadores de tornillo o los alimentadores vibratorios, desempeñan un papel fundamental en el control del ritmo de descarga del polvo. Estos dispositivos garantizan un flujo constante y controlado, evitando problemas como el cruce de partículas o la obstrucción que pueden ocurrir con los métodos tradicionales de alimentación manual. El sistema de transporte, que puede incluir transportadores de banda, transportadores neumáticos o transportadores de tornillo, transporta el polvo de manera eficiente a largas distancias o a diferentes niveles dentro de la instalación. En particular, los transportadores neumáticos utilizan presión de aire para mover el polvo a través de tuberías, ofreciendo flexibilidad en el diseño y la capacidad de manejar polvos finos o abrasivos sin contacto mecánico.
Características clave de los sistemas automáticos de manejo de polvo
Los sistemas automáticos de manejo de polvo se caracterizan por varias características clave que los diferencian de los sistemas tradicionales manuales. Una de las características más importantes es la capacidad de lograr un control preciso sobre las tasas de flujo de material. Esto se logra a través de sistemas de control avanzados que pueden ajustar la velocidad de los alimentadores y transportadores según las necesidades de producción en tiempo real, asegurando el uso óptimo de recursos y evitando sobreprocesamiento o subprocesamiento de materiales.
Otra característica crítica es la integración de monitoreo de seguridad y mantenimiento. Los sistemas modernos están equipados con sensores y alarmas que detectan posibles problemas como obstrucciones, sobrellenado o mal funcionamiento del equipo. Este enfoque proactivo ayuda a prevenir accidentes y minimizar el tiempo de inactividad, que son preocupaciones principales en las operaciones industriales. Además, muchos sistemas incorporan rutinas de limpieza y mantenimiento automatizadas, reduciendo la necesidad de intervención manual y prolongando la vida útil del equipo.
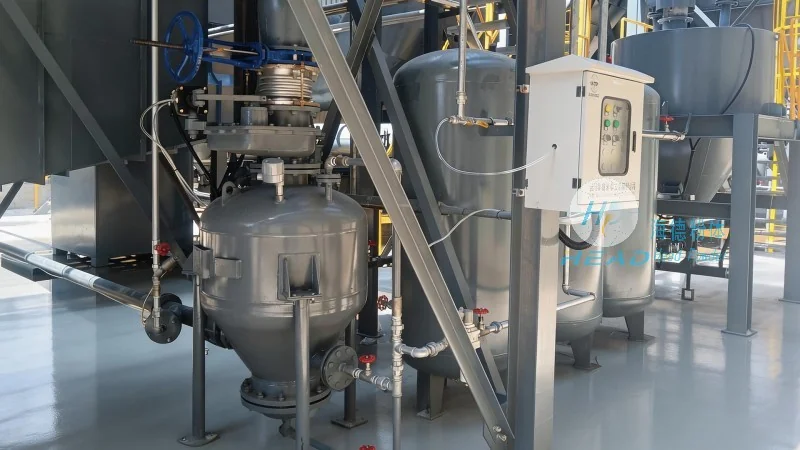
La eficiencia y fiabilidad también son características destacadas de estos sistemas. Al automatizar todo el proceso de manejo de polvo, las empresas pueden alcanzar mayores tasas de rendimiento y reducir el riesgo de errores humanos, que pueden llevar a contaminación del producto o calidad inconsistente. El flujo constante de materiales también ayuda a mantener horarios de producción estables, lo cual es esencial para satisfacer las demandas de los clientes y mantener la competitividad en el mercado.
Aplicaciones y beneficios en entornos industriales
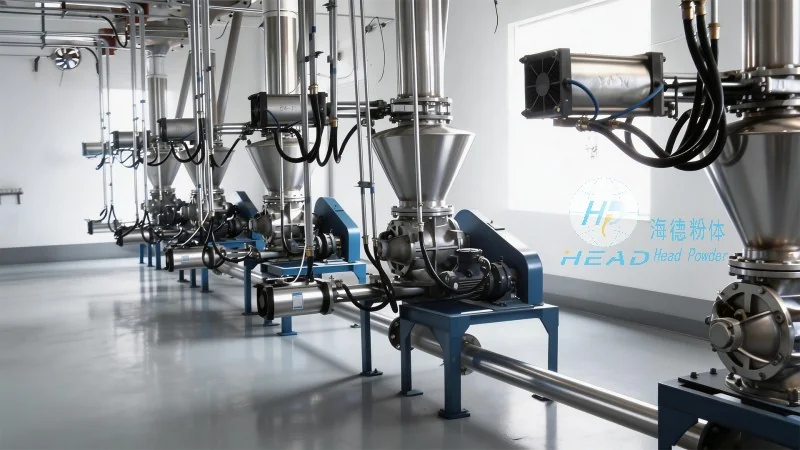
Los sistemas automáticos de manejo de polvo se utilizan en una amplia gama de industrias, cada una beneficiada por las ventajas únicas que ofrecen estos sistemas. Por ejemplo, en la industria farmacéutica, el control preciso del flujo de polvo es crucial para garantizar la uniformidad de las formulaciones farmacéuticas y evitar la contaminación. Estos sistemas ayudan a mantener estrictos estándares de calidad, que son esenciales para cumplir con las normativas y la seguridad del paciente.
En el sector de procesamiento de alimentos, estos sistemas se usan para manejar ingredientes como harina, azúcar y especias, asegurando una calidad constante y evitando la contaminación cruzada entre diferentes productos. La capacidad de mantener condiciones higiénicas y controlar los niveles de humedad es particularmente importante en el procesamiento de alimentos, donde la seguridad del producto es primordial.
En la industria química, los sistemas automáticos de manejo de polvo se utilizan para transportar y almacenar diversos productos químicos, incluyendo polvos y gránulos. Estos sistemas ayudan a gestionar de manera segura los materiales peligrosos, reduciendo el riesgo de derrames o accidentes. El control preciso del flujo de material también ayuda a prevenir reacciones entre químicos incompatibles, lo cual puede ser peligroso en entornos industriales.
Conclusión
Los sistemas automáticos de manejo de polvo representan un avance significativo en el manejo industrial de materiales, ofreciendo mayor eficiencia, seguridad y fiabilidad. Al comprender el principio de funcionamiento y las características clave de estos sistemas, las empresas pueden tomar decisiones informadas al elegir el equipo que mejor se adapte a sus necesidades operativas. La integración de tecnologías de control avanzadas y componentes mecánicos asegura que estos sistemas puedan adaptarse a diversas aplicaciones industriales, proporcionando beneficios a largo plazo en términos de productividad y eficiencia económica.