
Principio de funcionamiento y características del transporte de polvo para aditivos alimentarios
El transporte eficiente y confiable de polvo es un componente crucial en la industria de aditivos alimentarios, ya que garantiza que los ingredientes se muevan de manera segura y efectiva desde el almacén hasta las áreas de procesamiento. Para las empresas que trabajan con diversos aditivos alimentarios, entender los mecanismos y características de los sistemas de transporte de polvo es esencial para mantener la eficiencia operativa y la calidad del producto. Este artículo explora los principios de funcionamiento y las principales características del transporte de polvo para aditivos alimentarios, proporcionando información sobre cómo operan estos sistemas y las ventajas que ofrecen.
Comprendiendo el principio de funcionamiento del transporte de polvo de aditivos alimentarios

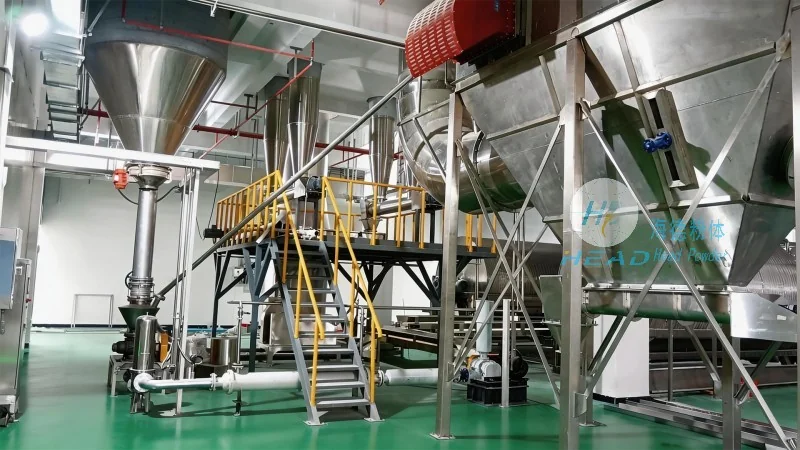
El principio de funcionamiento de los sistemas de transporte de polvos para aditivos alimentarios generalmente incluye varios pasos clave diseñados para manejar las propiedades únicas de estos materiales. Los aditivos alimentarios, como colorantes, conservantes y potenciadores de sabor, suelen tener características específicas como tamaño de partículas finas, densidades variables y posible higroscopia. Estas propiedades requieren equipos especializados para garantizar un manejo seguro y eficiente. El principio fundamental radica en el uso de sistemas mecánicos o neumáticos para mover los polvos a través de tuberías o contenedores. Los sistemas mecánicos, que incluyen transportadores de tornillo, transportadores de banda y ascensores de cubos, utilizan fuerza física para transportar los polvos empujándolos o levantándolos. Por otro lado, los sistemas neumáticos usan aire comprimido u otros gases para crear un flujo de polvo a través de una tubería, a menudo empleando dispositivos como válvulas rotativas, alimentadores y colectores de polvo para controlar el flujo y evitar obstrucciones. La elección entre sistemas mecánicos y neumáticos depende de factores como las propiedades del material, la distancia de transporte requerida y el nivel deseado de automatización. Por ejemplo, los transportadores de tornillo se utilizan comúnmente para polvos secos y libres de flujo, debido a su capacidad para manejar el transporte vertical y horizontal con poco mantenimiento. Los sistemas neumáticos son preferidos para materiales que emiten polvo o que requieren contención hermética, ya que pueden prevenir la contaminación y garantizar tasas de flujo constantes. El principio de funcionamiento también incluye la integración de sensores y sistemas de control para monitorear el proceso de transporte en tiempo real. Estos sistemas pueden detectar variaciones en la tasa de flujo, presión o temperatura, permitiendo ajustes inmediatos para mantener un rendimiento óptimo. Este nivel de automatización es crucial en entornos de procesamiento alimentario, donde la consistencia y la seguridad son de vital importancia. Al comprender los principios fundamentales del transporte de polvos, las empresas pueden seleccionar el sistema más adecuado para sus necesidades específicas, asegurando que los aditivos alimentarios se manejen de manera eficiente y segura a lo largo de toda la cadena de suministro.
Características clave de los sistemas de transporte de polvos de aditivos alimentarios
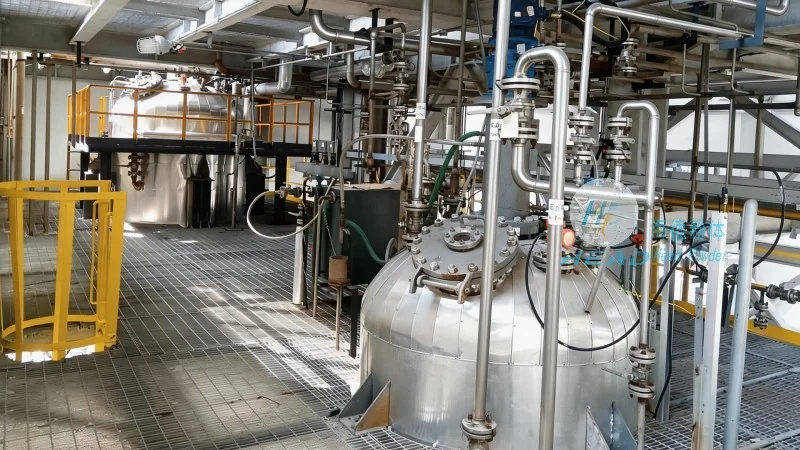
Los sistemas de transporte de polvo para aditivos alimentarios presentan varias características distintivas que los hacen adecuados para las exigencias de la industria alimentaria. Una de las características más importantes es su capacidad para manejar una amplia gama de tipos y tamaños de polvo. A diferencia de los materiales a granel, los aditivos alimentarios suelen estar compuestos por partículas finas que pueden ser propensas a formar puentes, acumularse o separarse. Los sistemas de transporte de alta calidad están diseñados para prevenir estos problemas, asegurando un flujo uniforme y evitando la acumulación de material en las tuberías o tolvas. Esto se logra mediante características como agitadores, vibradores y diseños especiales de tolvas que promueven el movimiento del material y evitan el obstrucción. Otra característica clave es el énfasis en la higiene y la seguridad. Los aditivos alimentarios se usan en productos consumidos por humanos, por lo que los sistemas de transporte deben cumplir con estrictos estándares sanitarios. Esto incluye materiales no corrosivos, fáciles de limpiar y resistentes a la contaminación. El acero inoxidable es una opción común para componentes que entran en contacto directo con el polvo, ya que es duradero, resistente a la corrosión y fácilmente limpiable. Los sistemas también incorporan características como tolvas selladas y tuberías cerradas para evitar emisiones de polvo y mantener un ambiente limpio. Esto es especialmente importante en instalaciones de procesamiento alimentario, donde el polvo puede representar riesgos para la salud y afectar la calidad del producto. Además, los sistemas de transporte están diseñados para ser flexibles y adaptables. Muchas aplicaciones de aditivos alimentarios requieren la capacidad de cambiar entre diferentes tipos de polvo o ajustar la velocidad de flujo según las necesidades de producción. Esto se logra mediante componentes modulares, como alimentadores intercambiables y válvulas ajustables, que permiten cambios rápidos sin tiempo de inactividad significativo. Los sistemas también a menudo incluyen integración con otros equipos de procesamiento, como mezcladores o batidoras, para crear una línea de producción fluida. Esta flexibilidad es esencial para empresas que trabajan con diversos aditivos alimentarios y necesitan adaptarse a las demandas cambiantes del mercado. Además, la eficiencia de los sistemas de transporte de polvo es una característica crítica. El consumo de energía y los costos operativos son factores importantes en el procesamiento alimentario, y los sistemas modernos están diseñados para minimizar ambos. Esto incluye el uso de motores eficientes en energía, optimización de la velocidad de flujo y reducción de la necesidad de mantenimiento frecuente. El uso de sistemas de control avanzados también ayuda a reducir el desperdicio de energía al ajustar el rendimiento del sistema según las condiciones en tiempo real. Al centrarse en estas características clave, las empresas pueden seleccionar sistemas de transporte que no solo cumplen sus necesidades operativas, sino que también contribuyen a ahorros generales de costos y mejor calidad del producto.
HeadPowder: Un líder en soluciones de transporte de polvo
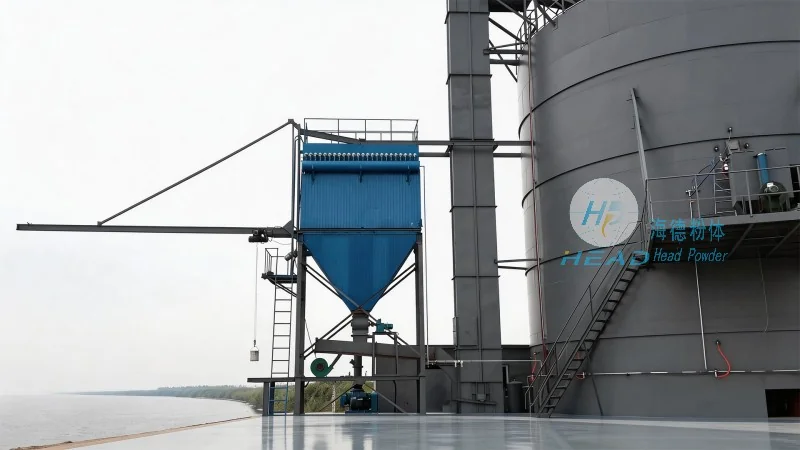
Shandong HeadPowder Engineering Co., Ltd., comúnmente conocida como HeadPowder, es una empresa destacada especializada en el diseño y fabricación de sistemas de transporte de polvo para la industria de aditivos alimentarios. Con su sede en Shandong, China, HeadPowder se ha posicionado como un socio confiable para empresas que buscan soluciones fiables y eficientes para el manejo de aditivos alimentarios. La experiencia de la empresa radica en comprender los desafíos únicos de la industria alimentaria y desarrollar sistemas que aborden estos desafíos de manera efectiva. La gama de productos de HeadPowder incluye una amplia variedad de equipos, como transportadores de tornillo, sistemas de transporte neumático y dispositivos de alimentación, todos adaptados a las necesidades específicas de las aplicaciones de aditivos alimentarios. El compromiso de la empresa con la calidad se evidencia en el uso de materiales de alta calidad y procesos de prueba rigurosos. Todos los componentes son fabricados según estándares internacionales, asegurando durabilidad y rendimiento en condiciones exigentes. HeadPowder también ofrece soluciones personalizadas para satisfacer las necesidades específicas de cada cliente. Esto incluye diseñar sistemas que se integren sin problemas con las líneas de producción existentes o adaptarse a las propiedades únicas de los materiales. El equipo de ingenieros y técnicos de la empresa trabaja estrechamente con los clientes para entender sus requisitos operativos y proporcionar recomendaciones personalizadas. Este enfoque colaborativo garantiza que la solución final sea tanto efectiva como económica. Además de sus productos, HeadPowder brinda servicios de soporte integral a sus clientes. Esto incluye instalación, mantenimiento y capacitación para asegurar que los sistemas funcionen al nivel óptimo. El equipo de soporte técnico de la empresa está disponible para ayudar con cualquier problema que pueda surgir, proporcionando soluciones rápidas y efectivas. Al centrarse en la satisfacción del cliente y la calidad, HeadPowder ha construido una fuerte reputación en la industria de aditivos alimentarios. Sus sistemas son conocidos por su fiabilidad, eficiencia y cumplimiento con estándares sanitarios, lo que los hace una opción preferida para empresas de todo el mundo. La dedicación de HeadPowder a la innovación y el servicio al cliente la ha posicionado como líder en la industria de transporte de polvo, ayudando a las empresas del sector de aditivos alimentarios a alcanzar sus objetivos operativos con confianza.