
Principio de funcionamiento y características de los sistemas de transporte de polvo de arena amaril
Comprender el principio de funcionamiento y las características de los sistemas de transporte de polvo de arena amarilla es crucial para las industrias que dependen de un manejo eficiente de materiales. Este artículo ofrece una visión detallada de cómo operan estos sistemas y las principales características que los hacen soluciones efectivas para transportar la arena amarilla, un material básico común en la construcción y la manufactura.
Introducción a los sistemas de transporte de polvo de arena amarilla
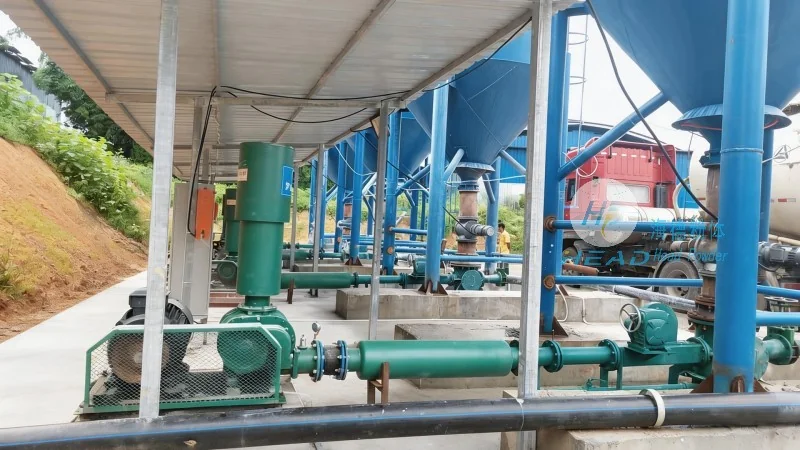
La arena amarilla, utilizada frecuentemente en la construcción, la fabricación de vidrio y otros procesos industriales, requiere sistemas de transporte fiables y eficientes para moverla desde el almacén hasta las unidades de procesamiento. Los sistemas diseñados para este propósito están optimizados para manejar las propiedades únicas de la arena amarilla, como su tamaño de partículas, densidad y características de flujo. Mediante el uso de tecnología avanzada, estos sistemas garantizan una pérdida mínima de material, tasas de flujo constantes y mayor seguridad en operación.
Principio de funcionamiento de los sistemas de transporte de polvo de arena amarilla
En el núcleo de los sistemas de transporte de polvo de arena amarilla hay una combinación de componentes mecánicos que trabajan en conjunto para transportar el material. El proceso generalmente comienza con el material que se introduce en un tolite o silo de almacenamiento. A partir de ahí, se transfiere a un sistema de transporte, que puede incluir componentes como transportadores de tornillo, transportadores neumáticos o transportadores de banda, dependiendo del diseño del sistema. El principio de funcionamiento involucra los siguientes pasos clave:
Características clave de los sistemas de transporte de polvo de arena amarilla
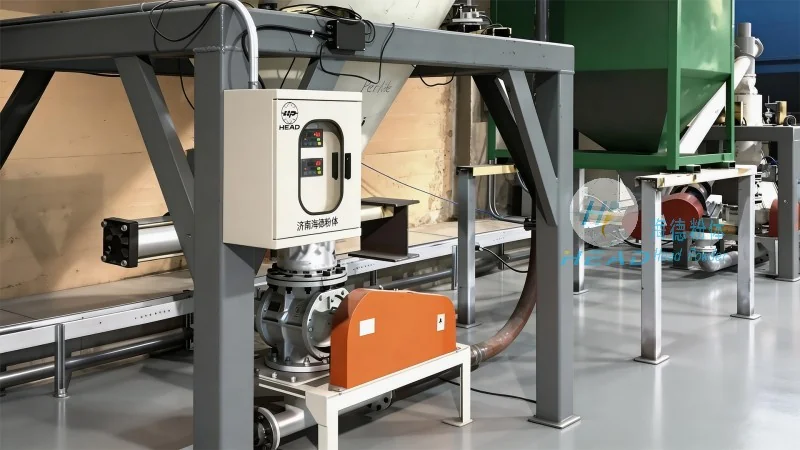
Los sistemas de transporte de polvo de arena amarilla de Shandong HeadPowder Engineering Co., Ltd. (headpowder) están diseñados con varias características clave que mejoran su rendimiento y fiabilidad. Estas características incluyen:
Ventajas de usar sistemas de transporte de polvo de arena amarilla
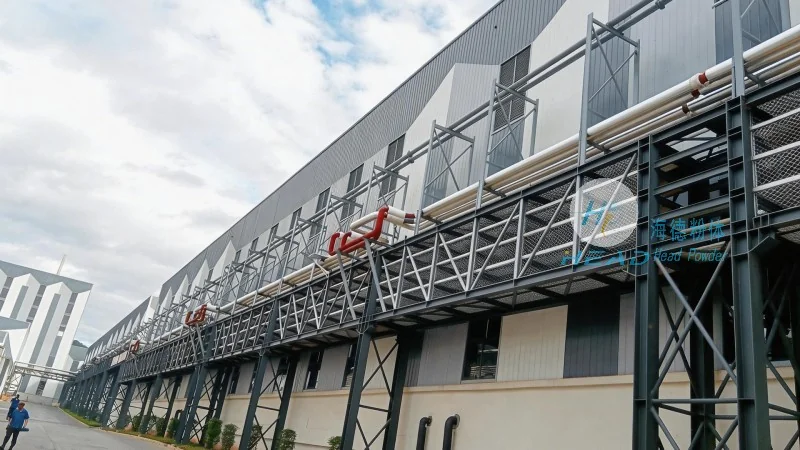
La implementación de un sistema de transporte de polvo de arena amarilla ofrece varias ventajas para aplicaciones industriales. Estas incluyen una mayor productividad gracias al transporte constante y confiable del material, reducción de costos laborales debido a la operación automatizada y mejor seguridad al minimizar el manejo manual del material. Además, los sistemas ayudan a mantener un entorno de trabajo limpio y organizado al evitar polvo y derrames.
Conclusión
Los sistemas de transporte de polvo de arena amarilla son esenciales para las industrias que manejan arena amarilla, proporcionando soluciones de transporte de material eficientes, fiables y seguras. Con sus avanzados principios de funcionamiento y características clave, estos sistemas de Shandong HeadPowder Engineering Co., Ltd. (headpowder) están diseñados para satisfacer las necesidades específicas de diversas aplicaciones industriales, asegurando un rendimiento óptimo y valor a largo plazo.