
Principios y características de funcionamiento del equipo de transporte de polvo con bomba de caja m
En las industrias que trabajan con materiales en polvo a granel, el transporte eficiente y confiable de estos materiales es crucial para la eficiencia operativa y la calidad del producto. La bomba de caja medidora, un equipo especializado, desempeña un papel vital en este proceso. Este artículo explora los principios fundamentales detrás de las bombas de caja medidora y destaca las clave características de funcionamiento que definen su aplicación en diversas condiciones industriales.
Comprendiendo el principio fundamental de la bomba de caja medidora
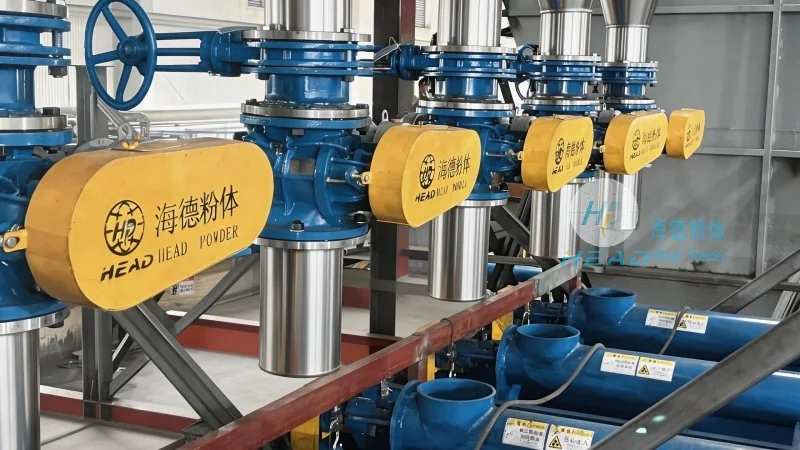
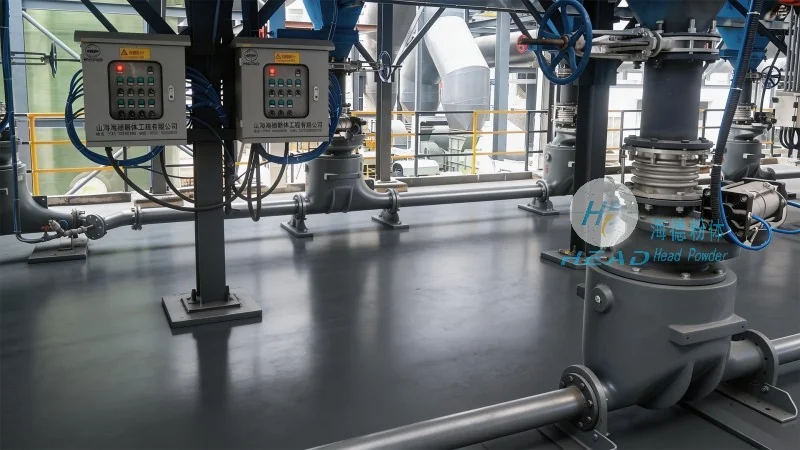
La bomba de caja medidora funciona en un sistema impulsado por presión, utilizando un tolva y una cámara de bomba para controlar el flujo de materiales en polvo. El dispositivo está diseñado para medir y transportar con precisión materiales en polvo a granel desde una caja de almacenamiento hasta un punto de destino, como un silo, tanque de almacenamiento o unidad de procesamiento. El principio fundamental implica el uso de un mecanismo de diafragma o pistón dentro de la cámara de bomba, que crea un diferencial de presión para mover el material. A medida que la cámara de bomba se contrae, extrae polvo de la tolva, y cuando se expande, fuerza el material a través de la línea de descarga. Este movimiento cíclico asegura un caudal constante y controlado, lo que lo hace ideal para aplicaciones que requieren dosis precisas y distribución uniforme del material.
Clave características de funcionamiento y aplicaciones de las bombas de caja medidora
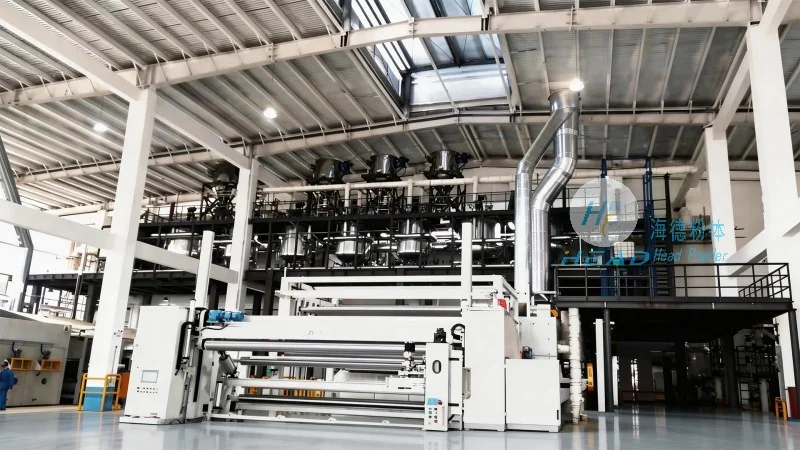
Las características de funcionamiento de las bombas de caja medidora están diseñadas para satisfacer las diversas necesidades de diferentes industrias. Estas características incluyen alta precisión en la medición del material, bajos requisitos de mantenimiento y la capacidad de manejar una amplia gama de tipos de polvo, desde polvos finos hasta gránulos más grandes. En entornos industriales, las bombas de caja medidora se usan comúnmente en sectores como la fabricación química, procesamiento de alimentos, farmacéutica y minería. Por ejemplo, en plantas químicas, se utilizan para transportar materias primas a reactores con dosis precisas, asegurando tasas de reacción constantes y calidad del producto. En instalaciones de procesamiento de alimentos, ayudan a mantener estándares de higiene evitando contaminación del material y proporcionando un flujo controlado para ingredientes como harina o azúcar. La adaptabilidad de estas bombas también las hace adecuadas para aplicaciones en la industria farmacéutica, donde la medición precisa es crítica para la formulación de medicamentos y el cumplimiento de estándares regulatorios.
Acerca de Shandong HeadPowder Engineering Co., Ltd.
Shandong HeadPowder Engineering Co., Ltd., operando bajo la marca headpowder, es un líder en la fabricación de equipos avanzados para el manejo de polvo, especializándose en el diseño, desarrollo y producción de este tipo de equipos. Con un enfoque en la innovación y calidad, la empresa se ha posicionado como un proveedor confiable de bombas para contenedores de medidores y otras soluciones para el transporte de polvo. Los productos de HeadPowder están diseñados para cumplir con los estrictos requisitos de las aplicaciones industriales modernas, garantizando fiabilidad, eficiencia y durabilidad. La sede de la empresa se encuentra en Shandong, China, donde aprovecha los conocimientos y recursos locales para ofrecer soluciones de vanguardia adaptadas a las necesidades del mercado global.