Shandong Headpowder Engineering Co., Ltd. se especializa en transporte neumático de polvos y gránulos. Mediante cooperación I+D, ofrecemos soluciones selladas, sin polvo y precisas.
Este artículo presenta un estudio de caso completo de un sistema de transporte neumático completo diseñado e instalado por Shandong Hyde Powder Engineering Co., Ltd. para una importante planta de producción de polvos aromáticos en Indianápolis, Indiana, Estados Unidos. El proyecto demuestra la aplicación de tecnología de transporte neumático sin polvo de grado alimenticio adaptada a los estrictos requisitos del mercado estadounidense. El sistema integra el transporte neumático de polvos aromáticos, el transporte neumático sin polvo de grado alimenticio y las normas estadounidenses de transporte neumático para ofrecer un rendimiento excepcional, higiene y eficiencia operativa.
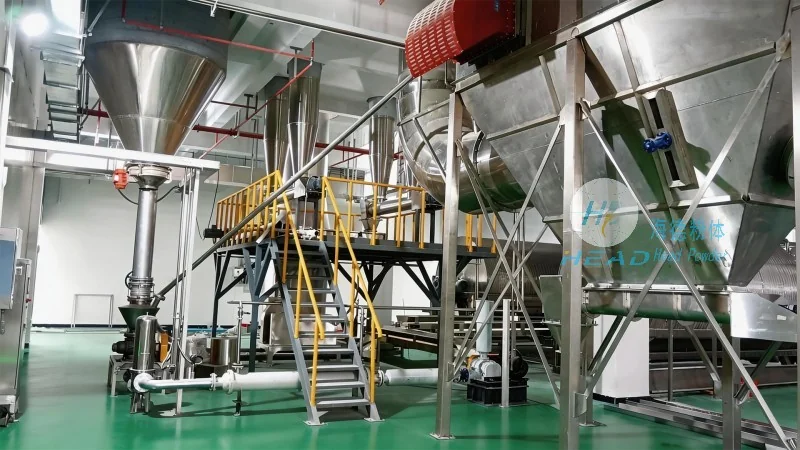
Ubicado en Indianápolis, Indiana, el cliente es un fabricante líder de polvos aromáticos utilizados en la industria alimentaria y bebidas. La planta necesitaba un sistema de manejo de material confiable y libre de contaminación que pudiera transferir mezclas sensibles de polvos aromáticos desde estaciones de mezcla a líneas de empaquetado sin comprometer la calidad o seguridad del producto. Los procesos de manejo manual existentes representaban riesgos de exposición al polvo, contaminación cruzada y rendimiento inconsistente. Hyde Powder fue contratada para proporcionar una solución integral aprovechando su experiencia en sistemas de transporte neumático para la industria alimentaria.
El proyecto presentó varios desafíos críticos. Primero, los polvos aromáticos son altamente higroscópicos y propensos a formar grumos, lo que requiere un control preciso del flujo de aire y la humedad dentro del sistema de transporte. Segundo, las estrictas regulaciones de seguridad alimentaria según las directrices de la FDA exigían que todo el equipo fuera fabricado en acero inoxidable con acabados sanitarios y que el sistema operara sin polvo para evitar contaminación en el aire. Tercero, el cliente requería cumplir con las normas estadounidenses de transporte neumático, incluyendo valores específicos de presión, códigos eléctricos y protocolos de manejo de material. Además, el sistema debía alcanzar un rendimiento de 5 toneladas por hora mientras mantenía una precisión de lote de ±0.5%. La planta también demandaba bajos niveles de ruido y mínima interrupción en el mantenimiento.
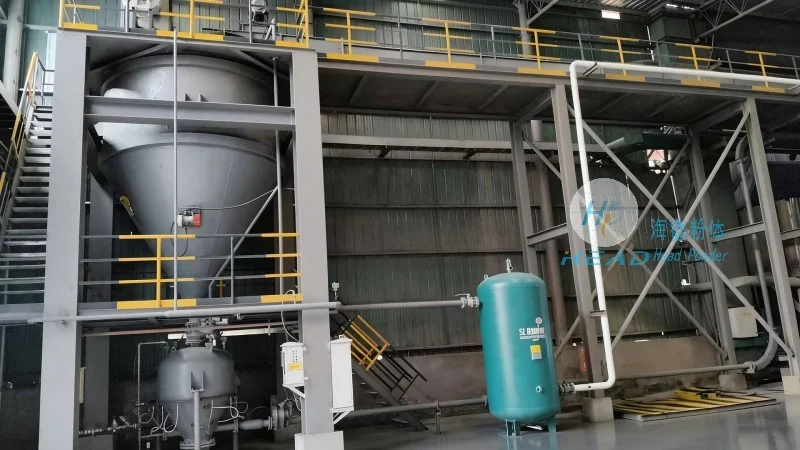
Hyde Powder diseñó e implementó un sistema de transporte neumático de fase densa personalizado para polvos aromáticos. El sistema incorpora un soplador de desplazamiento positivo, válvulas de bloqueo de aire rotativas y un receptor de filtro dedicado con filtración de grado HEPA para garantizar el transporte neumático sin polvo de grado alimenticio. La ruta del tubo se optimizó para minimizar curvas y caídas de presión, mientras que todas las superficies de contacto fueron pulidas eléctricamente para cumplir con los estándares sanitarios 3-A. El sistema de control cuenta con una plataforma de automatización basada en PLC con capacidad de monitoreo remoto, permitiendo a los operadores ajustar los parámetros de transporte en tiempo real. El sistema también incluye una función de purga de nitrógeno para mantener una atmósfera inerte y prevenir la oxidación de compuestos aromáticos sensibles.
La instalación sigue las mejores prácticas del transporte neumático estadounidense, incluyendo las directrices de prevención de explosiones de NFPA 69 y los códigos de tuberías ASME B31.3. El sistema utiliza un mecanismo único de transferencia asistido por vacío que reduce la degradación del producto y asegura un manejo suave de partículas delicadas de polvos aromáticos. El receptor de filtro está equipado con un sistema de limpieza de chorro inverso que elimina automáticamente el polvo, manteniendo un flujo de aire constante y evitando obstrucciones. Todos los componentes eléctricos están listados como UL y protegidos en cajas NEMA 4X para entornos de lavado. El sistema logró un nivel de ruido inferior a 75 dBA, dentro de los límites de OSHA.
El proyecto se completó dentro del plazo establecido en 12 semanas, incluyendo diseño, fabricación, instalación y puesta en marcha. Las pruebas posteriores a la instalación confirmaron que el sistema cumple con todos los objetivos de rendimiento: rendimiento de 5.2 toneladas por hora, precisión de lote de ±0.3% y emisiones de polvo inferiores a 0.5 mg/m³. El cliente reportó una reducción del 40% en costos laborales, eliminación de incidentes de contaminación del producto y un aumento del 30% en la eficiencia general de la línea. El sistema de transporte neumático sin polvo de grado alimenticio también contribuyó a un entorno de trabajo más limpio, reduciendo la exposición de los empleados a partículas en el aire.
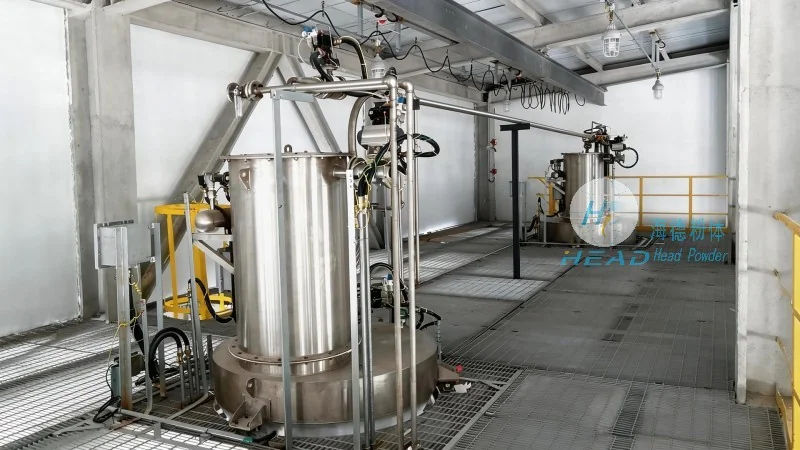
Shandong Hyde Powder Engineering Co., Ltd. es una empresa profesional de fabricación e ingeniería especializada en sistemas de transporte neumático para polvos y sólidos a granel. Con su sede en Shandong, China, Hyde Powder atiende a clientes en todo el mundo, incluyendo Estados Unidos, Europa y Asia del Sudeste. La empresa ofrece soluciones integrales desde equipos individuales hasta proyectos completos, abarcando el transporte neumático de polvos aromáticos, el transporte neumático sin polvo de grado alimenticio y aplicaciones de transporte neumático estadounidense. El equipo de ingeniería de Hyde Powder tiene amplia experiencia en diseñar sistemas que cumplen con estándares internacionales como FDA, 3-A y ASME.
Para obtener más información sobre este estudio de caso o discutir sus requisitos específicos de manejo de material, por favor contacte al gerente del proyecto, Gerente Zhang, al número de teléfono 15662777102. Hyde Powder agradece las consultas de fabricantes de alimentos que buscan soluciones de transporte neumático confiables, higiénicas y eficientes. El equipo está listo para proporcionar consultas técnicas y propuestas personalizadas para proyectos de cualquier escala.

 Shandong Headpowder Engineering Co., Ltd.
 156-6277-7102(Gerente Zhang)
 0531-83386006
 Ciudad de Jinan, Provincia de Shandong, China

Teléfono
El microAsesoramiento
La cima