
Principios y características de funcionamiento del equipo de manejo de polvo en bolsas de tonelada
Shandong HeadPowder Engineering Co., Ltd., un fabricante líder en Shandong, China, se especializa en el diseño y producción de equipos avanzados para el manejo de polvo en bolsas de tonelada. Este artículo explora los principios fundamentales detrás de estos sistemas y destaca sus principales características de funcionamiento en diversas aplicaciones industriales.
Comprendiendo los principios clave del equipo de manejo de polvo en bolsas de tonelada
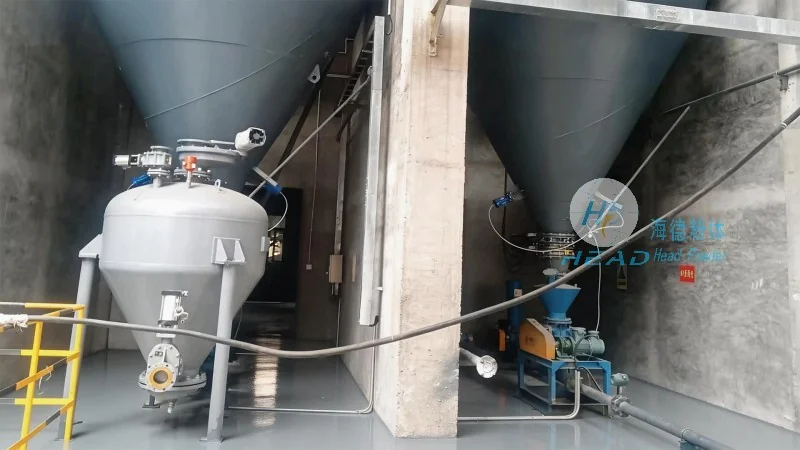
La función principal del equipo de manejo de polvo en bolsas de tonelada es transferir eficientemente polvos a granel desde contenedores de almacenamiento, como las bolsas de tonelada, hacia sistemas de procesamiento o almacenamiento. El principio fundamental radica en crear un flujo controlado del material, utilizando a menudo mecanismos de vacío o diferencial de presión para mover el polvo. Estos sistemas suelen incluir componentes como bombas de vacío, filtros de aire y líneas de transporte que trabajan en conjunto para garantizar un transporte de material fluido y constante. El diseño prioriza la seguridad, la eficiencia y la mínima contaminación del producto, factores críticos en industrias donde el polvo es sensible o peligroso.
Principales características de funcionamiento y ventajas operativas
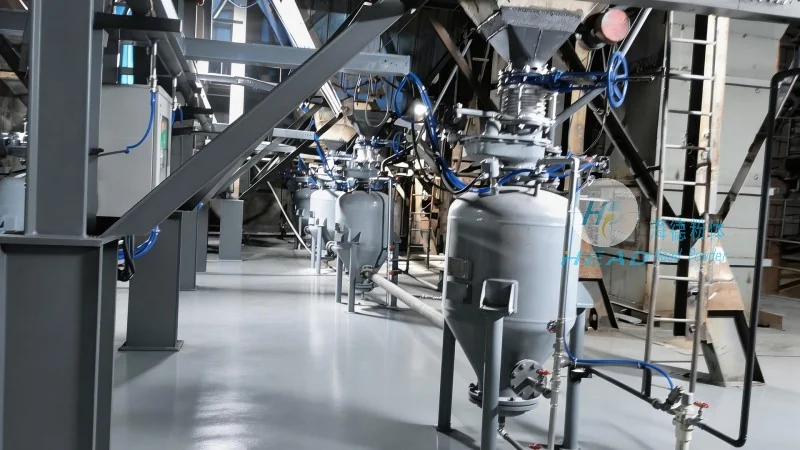
Una de las características más notables del equipo de manejo de polvo en bolsas de tonelada es su capacidad para manejar grandes volúmenes de material con poco trabajo humano. El sistema automatiza el proceso de abrir, vaciar y sellar las bolsas de tonelada, reduciendo el riesgo de exposición al polvo y mejorando la seguridad en el lugar de trabajo. Además, el equipo está diseñado para ser versátil, adaptándose a una amplia gama de tipos de polvo, incluyendo polvos finos, gránulos e incluso materiales pegajosos o cohesivos. Esta adaptabilidad lo hace adecuado para aplicaciones en farmacéutica, procesamiento de alimentos, fabricación química y otros sectores donde la integridad del material es crucial.
Escenarios de funcionamiento comunes y aplicaciones prácticas
En entornos industriales, el equipo para manejar polvo en bolsas de toneladas se utiliza en varios escenarios clave. Por ejemplo, en plantas farmacéuticas, se emplea para transportar materias primas a líneas de mezclado y formulación, asegurando una dosificación precisa y manteniendo condiciones estériles. En instalaciones de procesamiento alimentario, el equipo maneja ingredientes como harina, azúcar y especias, apoyando líneas de producción que requieren calidad y higiene constantes. Los fabricantes de productos químicos utilizan estos sistemas para transportar productos químicos a granel, que pueden ser peligrosos, controlando el flujo y minimizando los riesgos de exposición. El diseño del equipo también permite su integración con las líneas de producción existentes, permitiendo una transferencia de material sin interrupciones en el flujo de trabajo.
Mejora la Eficiencia y Seguridad en las Operaciones de Manejo de Polvo
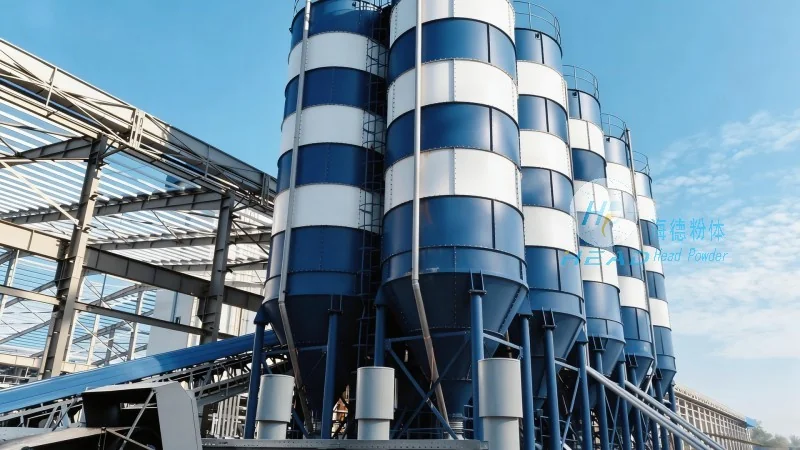
Al aprovechar ingeniería avanzada y tecnologías de manejo de materiales, el equipo para manejar polvo en bolsas de toneladas mejora significativamente la eficiencia operativa. El proceso automatizado reduce el tiempo de inactividad asociado al manejo manual, lo que aumenta la productividad y reduce los costos laborales. Además, las características de seguridad del equipo, como sistemas de extracción de polvo y líneas de transporte selladas, ayudan a mitigar riesgos para la salud y cumplir con estándares regulatorios. Esta combinación de eficiencia y seguridad lo hace un activo esencial para empresas que operan en industrias donde el manejo de polvo es una parte fundamental de su proceso de producción.
Conclusión: El Papel del Equipo para Manejar Polvo en Bolsas de Toneladas en la Manufactura Moderna
Shandong HeadPowder Engineering Co., Ltd. continúa innovando en el campo de la tecnología de manejo de polvo, proporcionando soluciones que satisfacen las necesidades en constante evolución de las industrias modernas. Los principios y características del equipo para manejar polvo en bolsas de toneladas, descritos anteriormente, resaltan su importancia para garantizar una transferencia de material confiable, segura y eficiente. Para las empresas que buscan optimizar sus procesos de manejo de polvo, invertir en este tipo de equipo de un fabricante reconocido como HeadPowder puede llevar a mejoras significativas en productividad, seguridad y rendimiento operativo general.