
Principios y características de operación del sistema de transporte neumático para polvo de proteína
HeadPowder, una destacada empresa de ingeniería con sede en Shandong, China, se especializa en el diseño y fabricación de avanzados sistemas de transporte neumático adaptados para manejar polvo de proteína de soja. Este artículo explora los principios fundamentales detrás de tales sistemas y destaca las principales características de su entorno de operación.
Descripción general del sistema de transporte neumático para polvo de proteína de soja
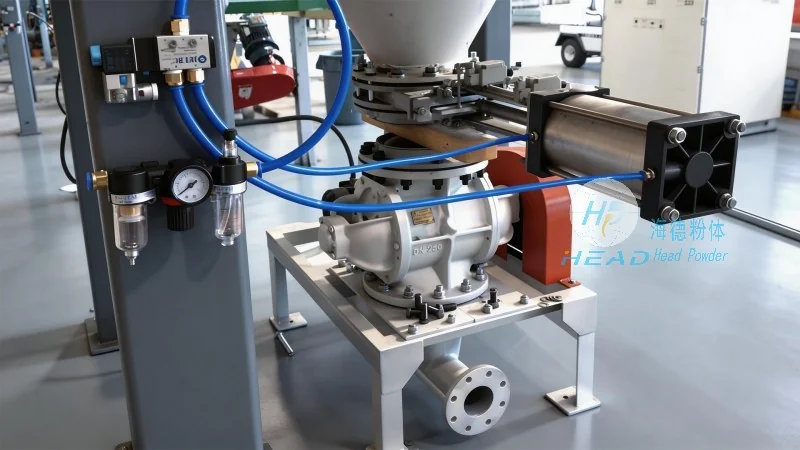
El sistema de transporte neumático para polvo de proteína de soja es un sofisticado equipo industrial diseñado para transportar materiales a granel como el polvo de proteína de soja a través de una tubería presurizada o vacua. A diferencia de los transportadores mecánicos tradicionales, este sistema utiliza aire o gas como medio principal para mover el polvo, ofreciendo ventajas como una menor contaminación, un mejor control del flujo de material y una mayor seguridad al manejar polvos finos.
Principios clave de la tecnología de transporte neumático
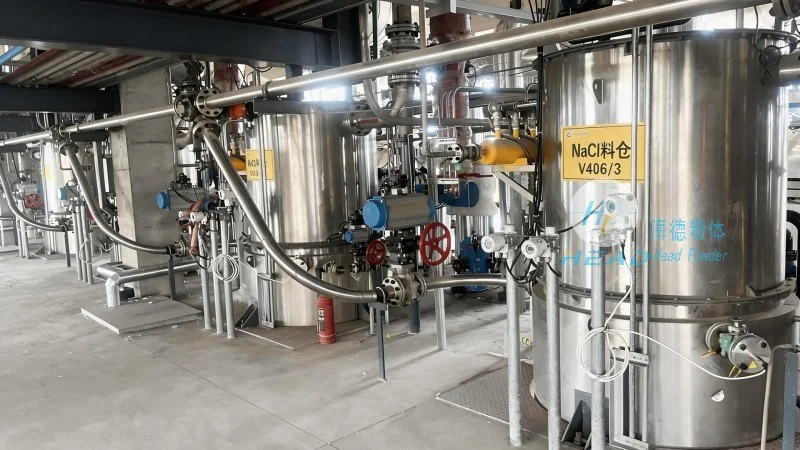
La operación de un sistema de transporte neumático para polvo de proteína de soja se basa en el principio fundamental de fluidificación y suspensión de partículas. El sistema generalmente consta de un tolva de alimentación, una tubería de transporte, una fuente de presión o vacío y una salida de descarga. Cuando se introduce aire en la tubería bajo presión, crea un flujo que levanta y transporta las partículas de polvo. La velocidad del flujo de aire se controla cuidadosamente para garantizar que el polvo permanezca suspendido sin causar desgaste excesivo en los componentes del sistema. Esta tecnología permite una transferencia eficiente y continua de material a largas distancias, lo que la hace ideal para instalaciones de producción a gran escala.
Componentes clave y sus funciones
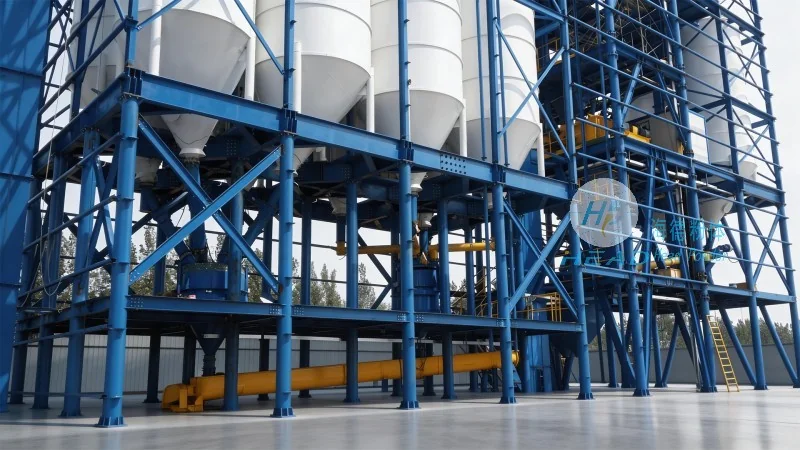
Varios componentes críticos trabajan en conjunto para garantizar el funcionamiento sin interrupciones del sistema de transporte neumático de polvo de proteína de soja. La tolva de alimentación está diseñada para almacenar y medir el polvo en el sistema, evitando obstrucciones y manteniendo una tasa de flujo constante. El conducto, a menudo hecho de materiales resistentes a la corrosión como acero inoxidable o plástico, está diseñado para resistir la naturaleza abrasiva del polvo y la presión del aire de transporte. La fuente de presión o vacío, que puede ser un soplador, ventilador o compresor, genera el flujo de aire necesario para mover el material. La salida de descarga está ubicada estratégicamente para llevar el polvo a su destino final, como un silo de almacenamiento o unidad de procesamiento. Cada componente está diseñado cuidadosamente para optimizar el rendimiento y la durabilidad, asegurando un funcionamiento confiable en entornos industriales exigentes.
Características de la escena de operación: Aspectos ambientales y operativos
El entorno operativo del sistema de transporte neumático de polvo de proteína de soja se caracteriza por varios factores clave que influyen en su rendimiento y eficiencia. En primer lugar, el sistema está diseñado para manejar partículas finas y similares a polvo, lo que puede representar desafíos en términos de control de polvo y manejo de materiales. A menudo, se integran sistemas de filtración avanzados en el diseño para minimizar las emisiones de polvo y cumplir con las regulaciones ambientales. En segundo lugar, el sistema opera bajo condiciones de presión controladas, lo que requiere un monitoreo y regulación precisos para prevenir sobrepresión o problemas relacionados con el vacío. Esto asegura la seguridad de la equipos y del personal que los utiliza. En tercer lugar, el sistema suele integrarse en líneas de producción más grandes, donde debe coordinarse con otros procesos como mezcla, secado o empaquetado. La flexibilidad del sistema de transporte neumático le permite adaptarse a estos flujos de trabajo integrados, proporcionando una transferencia de material sin interrupciones. Además, el sistema está construido para resistir las altas humedades y variaciones de temperatura comunes en entornos industriales, asegurando un rendimiento constante durante períodos prolongados.
Ventajas y aplicaciones en entornos industriales
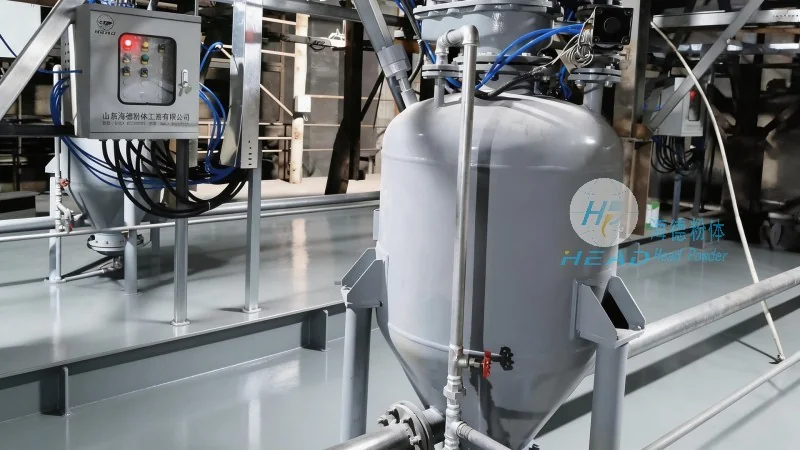
El sistema de transporte neumático de polvo de proteína de soja ofrece numerosas ventajas que lo hacen una opción preferida para aplicaciones industriales. Una de las principales ventajas es su capacidad para manejar polvos finos sin causar aglomeración o obstrucciones, algo común en los transportadores mecánicos. Esto resulta en un mayor rendimiento y menos tiempo de inactividad. Otra ventaja es el diseño higiénico del sistema, que es crucial para aplicaciones de procesamiento alimentario como la producción de proteína de soja. La construcción en acero inoxidable y componentes fáciles de limpiar garantizan el cumplimiento con los estándares de seguridad alimentaria. El sistema también proporciona un mejor control sobre el flujo de materiales, permitiendo una dosificación y mezcla precisas. En entornos industriales, este sistema se utiliza ampliamente en la industria alimentaria y bebidas, fabricación farmacéutica y procesamiento químico, donde el manejo eficiente y seguro de polvos es esencial. La capacidad de transportar materiales a largas distancias sin necesidad de almacenamiento o puntos de manejo intermedios aumenta aún más su utilidad en instalaciones de producción a gran escala.
Conclusión: El papel del transporte neumático avanzado en la producción moderna
En resumen, el sistema de transporte neumático de polvo de proteína de soja es una solución tecnológicamente avanzada para el manejo eficiente y seguro de materiales a granel en entornos industriales. Al aprovechar los principios del transporte neumático, este sistema ofrece un rendimiento superior en comparación con los métodos mecánicos tradicionales, con beneficios como reducción de contaminación, mejor control del flujo y mayor seguridad. La integración de componentes avanzados y un diseño cuidadoso aseguran que el sistema funcione de manera confiable en entornos exigentes, apoyando la productividad y calidad de las líneas de producción modernas. A medida que la demanda de soluciones eficientes para el manejo de materiales continúa creciendo, tales sistemas desempeñan un papel crítico en la optimización de los procesos industriales y en satisfacer las necesidades en constante evolución de las industrias alimentaria y química.