
Principio de funcionamiento y características de los sistemas de transporte de polvo en estaciones d
HeadPowder, un líder en soluciones industriales, se especializa en el diseño e implementación de sistemas eficientes de transporte de polvo adaptados para estaciones de extracción de polvo. Estos sistemas son componentes cruciales en entornos industriales, donde el manejo de polvos y la mantenimiento de la calidad del aire son de vital importancia. La empresa, Shandong HeadPowder Engineering Co., Ltd., con sede en Shandong, China, utiliza ingeniería y tecnología avanzadas para ofrecer soluciones fiables y efectivas que cumplen con las estrictas exigencias de las operaciones industriales modernas.
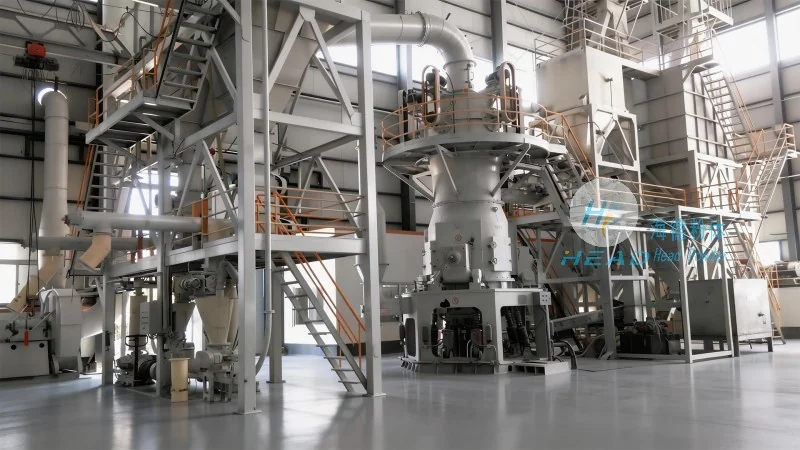
Principio de funcionamiento del sistema de transporte de polvo
El núcleo del sistema de transporte de polvo de una estación de extracción de polvo radica en su capacidad para transportar polvos de un lugar a otro manteniendo un entorno controlado. El sistema opera típicamente mediante una combinación de componentes mecánicos y neumáticos. En su base, el proceso comienza con la recolección de polvos desde una fuente, como una línea de producción o un tanque de almacenamiento. Luego, los polvos son llevados a una línea de transporte utilizando un sistema de vacío o presión. El sistema emplea varios tipos de transportadores, incluidos transportadores de tornillo, líneas de transporte neumático y deslizadores de aire, dependiendo de los requisitos específicos de la aplicación. El vacío o presión generado por el sistema asegura que los polvos se transporten de manera eficiente, sin riesgo de dispersión de polvo en el aire ambiente. Todo el proceso está diseñado para ser fluido, con tiempo de inactividad mínimo y máxima eficiencia operativa. Los mecanismos de control del sistema permiten regular con precisión la velocidad de transporte, asegurando que los polvos se muevan a la velocidad óptima para el material específico que se maneja.
Características clave del sistema de transporte de polvo
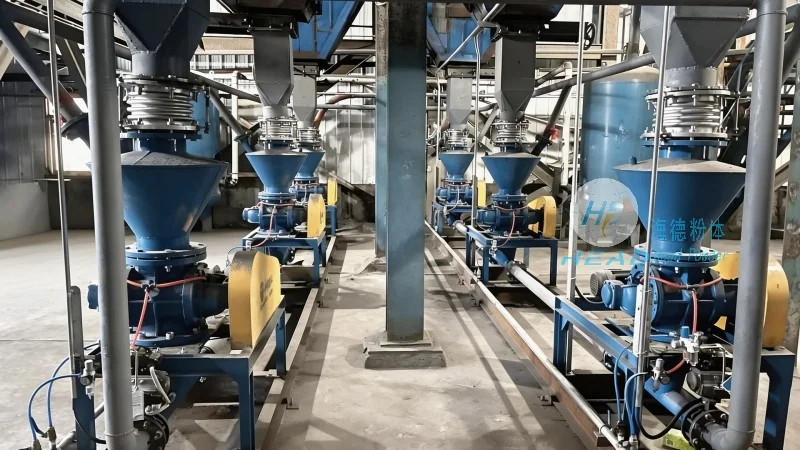
Los sistemas de transporte de polvo de HeadPowder para estaciones de extracción de polvo se distinguen por varias características clave que mejoran su rendimiento y fiabilidad. En primer lugar, los sistemas están diseñados con enfoque en la contención del polvo, lo cual es un aspecto crítico para mantener la calidad del aire en entornos industriales. El uso de líneas de transporte selladas y sistemas de filtración avanzados garantiza que los polvos se transporten sin liberar partículas al aire, reduciendo así el riesgo de riesgos respiratorios y contaminación. En segundo lugar, los sistemas son altamente personalizables para adaptarse a una amplia gama de tipos y tamaños de polvo. Ya sea que se trate de polvos finos, materiales a granel o sustancias abrasivas, el sistema puede ajustarse para manejar las características específicas del material. Esta flexibilidad hace que el sistema sea adecuado para diversos sectores, como la farmacéutica, el procesamiento de alimentos y la fabricación química. En tercer lugar, los sistemas están equipados con funciones avanzadas de monitoreo y control. Sensores y paneles de control permiten a los operadores rastrear el rendimiento del sistema en tiempo real, permitiendo ajustes rápidos y mantenimiento. Este enfoque proactivo en la gestión del sistema reduce los tiempos de inactividad y prolonga la vida útil de la equipos. Además, los sistemas están fabricados con materiales de alta calidad resistentes a la corrosión y el desgaste, asegurando durabilidad a largo plazo y bajos costos de mantenimiento. La integración de componentes eficientes en términos de energía reduce aún más los costos operativos, haciendo del sistema una solución económica para aplicaciones industriales.
Aplicaciones y Beneficios
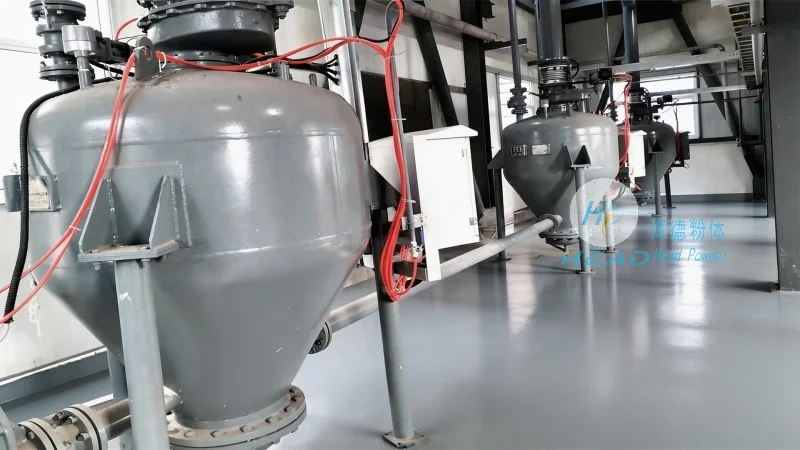
Los sistemas de transporte de polvo de HeadPowder se utilizan ampliamente en estaciones de extracción de polvo en diversas industrias. Su principal ventaja es la capacidad de mantener un entorno de trabajo limpio y seguro al contener eficazmente los polvos y evitar la dispersión del polvo. Esto no solo mejora la seguridad de los trabajadores, sino que también cumple con las regulaciones y estándares ambientales. Los sistemas también mejoran la eficiencia operativa al simplificar el proceso de manejo de materiales, reduciendo el tiempo y el trabajo necesarios para el manejo manual. Al automatizar el proceso de transporte, las industrias pueden lograr una mayor productividad y reducir el riesgo de pérdida o contaminación de materiales. Los sistemas están diseñados también para ser amigables para el usuario, con controles intuitivos y procedimientos de mantenimiento sencillos, lo que los hace adecuados tanto para operaciones a gran escala como pequeñas. La combinación de estas características hace que el sistema sea un activo valioso para cualquier instalación industrial que busque optimizar sus procesos de manejo de materiales y gestión de polvo.