
Principios y características de funcionamiento de la equipos de transporte de polvo con pesaje total
HeadPowder, un fabricante líder en el campo de la tecnología de manejo de polvo, se especializa en el diseño, desarrollo y producción de equipos de transporte de polvo con pesaje totalmente automático. Este artículo analiza los principios fundamentales detrás de dichos equipos y destaca las principales características de funcionamiento que los hacen indispensables en las aplicaciones industriales modernas.
Introducción a los equipos de transporte de polvo con pesaje totalmente automático
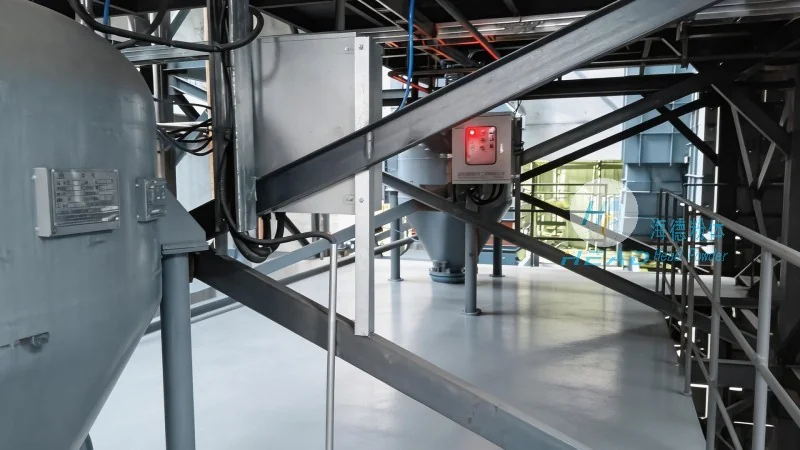
En el núcleo de las operaciones modernas de procesamiento de polvo está la necesidad de un manejo preciso, confiable y eficiente del material. Los equipos de transporte de polvo con pesaje totalmente automático satisfacen estas necesidades al integrar tecnologías de pesaje avanzadas con sistemas de transporte robustos. Estos sistemas están diseñados para manejar una amplia gama de materiales en polvo, desde polvos finos hasta materiales a granel, asegurando un control de flujo constante y preciso durante todo el proceso de producción.
Principio de funcionamiento
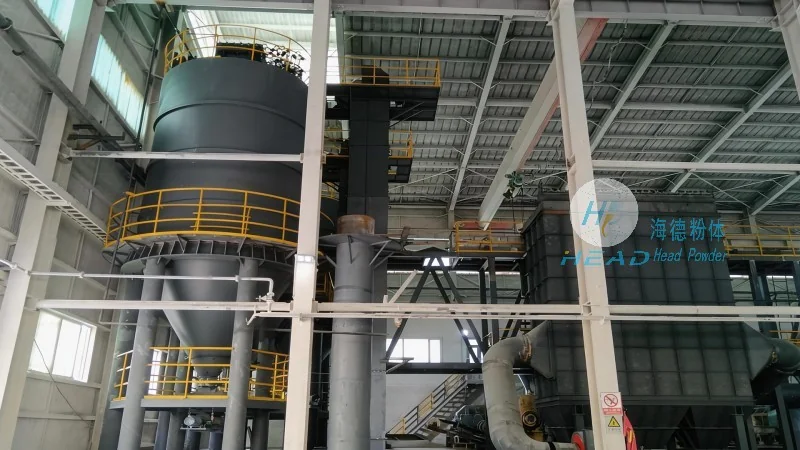
El principio fundamental de los equipos de transporte de polvo con pesaje totalmente automático radica en la integración de sensores de pesaje y sistemas de control con mecanismos de transporte de material. El equipo generalmente consiste en un tolva o contenedor de almacenamiento donde se guarda el polvo, una plataforma de pesaje o balanza que mide el peso del material, y un sistema de transporte (como un transportador de tornillo, transportador neumático o transportador de banda) que transporta el polvo desde el almacenamiento hasta la etapa de procesamiento o empaque. El sistema de control monitorea continuamente el peso del material en la tolva y ajusta la velocidad de transporte o la tasa de flujo para mantener el peso o la tasa de flujo deseados. Este sistema de control de bucle cerrado asegura que el polvo sea transportado a una velocidad constante, evitando sobrellenado o subllenado, lo cual es crítico para mantener la calidad del producto y la eficiencia del proceso.
Principales características de funcionamiento
Una de las características más importantes de la escena de trabajo de los equipos completamente automáticos para transporte de polvo pesado es su capacidad para operar de manera totalmente automatizada, minimizando la necesidad de intervención manual. Esto es especialmente ventajoso en entornos de producción de alto volumen, donde una operación continua e ininterrumpida es esencial. El equipo está diseñado para manejar varios tipos de polvo, incluidos aquellos higroscópicos, abrasivos o propensos a formar costras, asegurando que el material sea manejado con cuidado y sin degradación. Otra característica clave es la capacidad del equipo para integrarse sin problemas con otros sistemas de producción, como sistemas de loteo, máquinas de empaquetado o dispositivos de control de calidad. Esta integración permite un flujo de trabajo optimizado, donde las operaciones de pesaje y transporte se sincronizan con otros pasos del proceso, mejorando la productividad general.
Escenarios de aplicación
Los equipos completamente automáticos para transporte de polvo pesado se utilizan ampliamente en diversos sectores industriales, incluyendo farmacéutica, procesamiento de alimentos, fabricación química y minería. En la industria farmacéutica, por ejemplo, estos sistemas se usan para manejar ingredientes activos farmacéuticos (APIs) y excipientes con alta precisión, asegurando que los formatos de dosificación final cumplan estrictos estándares de calidad. En la industria alimentaria, se emplean para transportar ingredientes como harina, azúcar y especias en plantas de procesamiento de alimentos, manteniendo la higiene y precisión en la producción de alimentos. En la fabricación química, el equipo se utiliza para manejar materias primas e intermediarios, asegurando que las reacciones químicas se desarrollen según lo planificado y que los productos finales tengan calidad constante. En operaciones mineras, estos sistemas se usan para transportar materiales a granel como minerales y minerales desde almacenes hasta instalaciones de procesamiento, mejorando la eficiencia del manejo de materiales y reduciendo los costos laborales.
Ventajas de los equipos completamente automáticos para transporte de polvo pesado
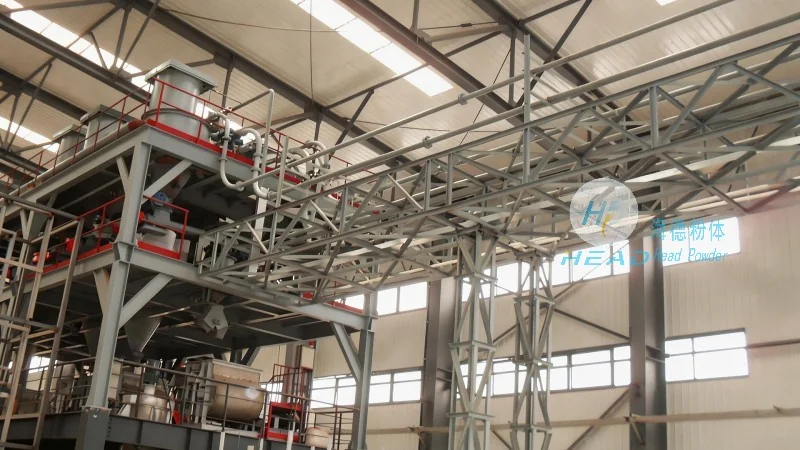
Existen varias ventajas relacionadas con el uso de equipos completamente automáticos para transporte de polvo de pesaje. En primer lugar, los equipos ofrecen alta precisión y repetibilidad en las operaciones de pesaje y transporte, lo cual es crucial para mantener la calidad y consistencia del producto. En segundo lugar, la naturaleza automatizada del sistema reduce los costos laborales y minimiza el riesgo de errores humanos, mejorando así la eficiencia operativa. En tercer lugar, los equipos están diseñados para ser duraderos y confiables, con componentes robustos que pueden soportar condiciones operativas difíciles y un uso a largo plazo. Además, la integración de sistemas de control avanzados permite una monitoreo y mantenimiento sencillos, reduciendo tiempos de inactividad y mejorando el rendimiento general del sistema.
Conclusión
Los equipos completamente automáticos para transporte de polvo de pesaje son un componente fundamental en las operaciones industriales modernas, proporcionando soluciones precisas, eficientes y fiables para el manejo de materiales. Al integrar tecnología de pesaje avanzada con sistemas de transporte robustos, estos equipos garantizan una calidad constante del producto, mejoran la eficiencia operativa y reducen los costos laborales. A medida que las industrias continúan exigiendo mayor precisión y automatización en sus procesos, la importancia de tales equipos solo aumentará, convirtiéndolos en una inversión esencial para cualquier empresa involucrada en el procesamiento de polvo.