
Principio de funcionamiento y características del equipo de transporte neumático para silos de ceniz
Para aplicaciones industriales que involucran el manejo de ceniza voladora, un equipo eficiente y confiable es crucial. El sistema de transporte neumático para silos de ceniza voladora, desarrollado por Shandong HeadPowder Engineering Co., Ltd., representa una solución sofisticada diseñada para satisfacer las exigencias de la gestión moderna de residuos y procesamiento de materiales. Este artículo analiza el principio de funcionamiento y las principales características de este equipo, proporcionando información sobre su eficiencia operativa y avances tecnológicos.
Introducción al equipo de transporte neumático para silos de ceniza voladora
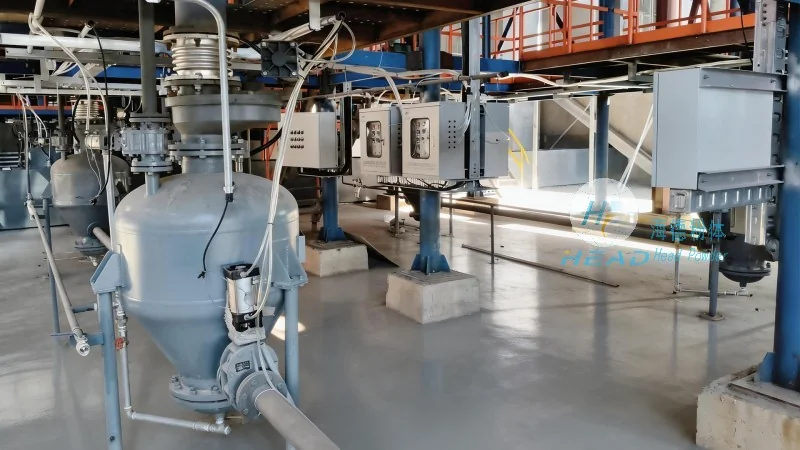
La ceniza voladora, un subproducto de la combustión de carbón, generalmente se almacena en silos antes de ser transportada a sitios de disposición o utilización. Los métodos tradicionales de manejo de ceniza voladora, como el empuje manual o los transportadores mecánicos, a menudo presentan desafíos relacionados con el control del polvo, la pérdida de material y la seguridad operativa. El sistema de transporte neumático resuelve estos problemas mediante el uso de presión de aire para transportar la ceniza voladora desde el silo hasta el punto de descarga. Esta tecnología es especialmente ventajosa en entornos donde la contención del polvo y la integridad del material son de vital importancia.
Principio de funcionamiento del sistema de transporte neumático para silos de ceniza voladora
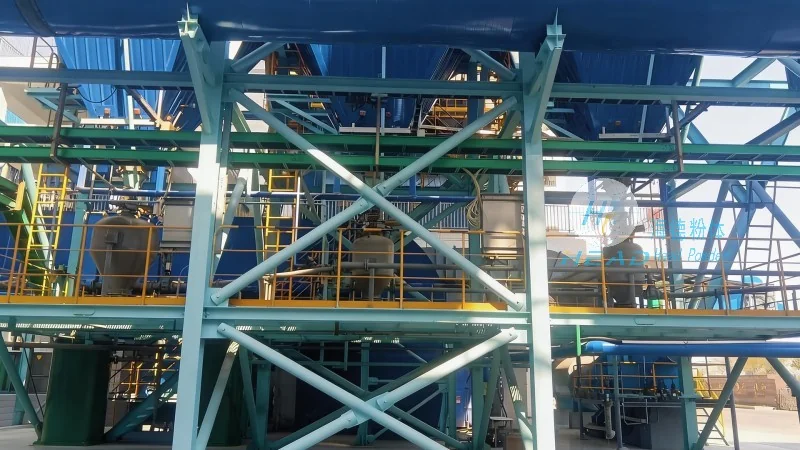
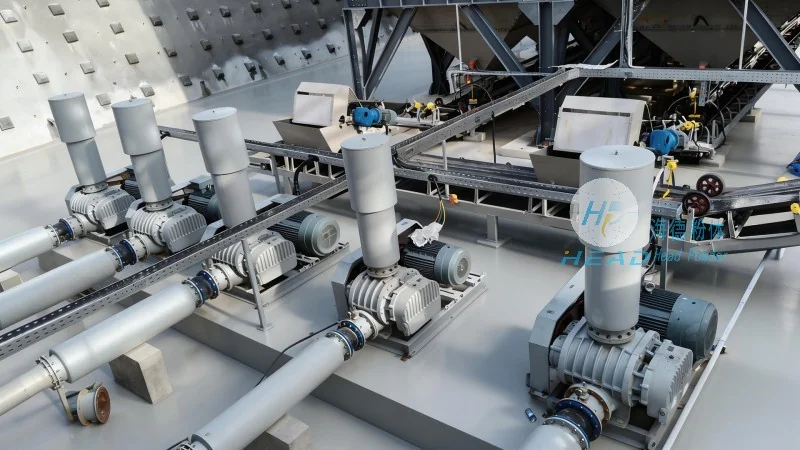
El corazón del sistema de transporte neumático para silos de ceniza voladora radica en su capacidad para transferir materiales a granel a través de un flujo de aire presurizado. El sistema generalmente consta de varios componentes clave, incluyendo el silo de ceniza voladora, un soplador o compresor de aire, una tubería de transporte y un tolva de descarga. El proceso comienza con la activación del soplador, que genera un flujo de aire de alta presión. Este aire luego se introduce en el silo, donde levanta las partículas de ceniza voladora y las lleva a través de la tubería hasta el punto de descarga. El sistema puede utilizar presión positiva o negativa, dependiendo de la aplicación específica y la distancia entre el silo y el lugar de descarga. Los sistemas de presión positiva se usan generalmente para transporte a corta distancia, mientras que los sistemas de presión negativa son más adecuados para distancias más largas o cuando la contención del polvo es crítica.
Durante el funcionamiento, el flujo de aire garantiza que las partículas de ceniza voladora estén suspendidas de manera uniforme y transportadas sin obstruir la tubería. La velocidad del aire se controla cuidadosamente para mantener un flujo estable, evitando la deposición de material o obstrucciones. El sistema también incluye características como filtración de aire y recolección de polvo, para minimizar el impacto ambiental y cumplir con los estándares regulatorios. La capacidad del ventilador está adaptada al volumen de ceniza voladora que maneja, asegurando un rendimiento óptimo y eficiencia energética.
Características clave del equipo de transporte neumático del silo de ceniza voladora
El equipo de transporte neumático del silo de ceniza voladora de Shandong HeadPowder Engineering Co., Ltd. se caracteriza por varias funciones notables que mejoran su rendimiento y utilidad. Una de las principales ventajas es su capacidad para manejar materiales abrasivos y finos como la ceniza voladora sin causar desgaste en los componentes del sistema. El equipo está diseñado con materiales de alta calidad, incluyendo metales resistentes a la corrosión y revestimientos resistentes al desgaste, para prolongar su vida útil y reducir los costos de mantenimiento.
Otra característica importante es la flexibilidad del sistema en términos de distancia de transporte y diseño. El diseño modular permite una fácil integración en instalaciones industriales existentes, con la posibilidad de ajustar la longitud y configuración de la tubería según sea necesario. Esta adaptabilidad hace que el sistema sea adecuado para una amplia gama de aplicaciones, desde el manejo a pequeña escala de ceniza voladora hasta operaciones industriales a gran escala.
El equipo también incorpora sistemas de control avanzados que permiten regular con precisión el flujo de aire y la presión. Estos controles ayudan a mantener tasas de flujo de material consistentes y evitar sobrecarga o subcarga del sistema. Además, el sistema puede incluir sensores y dispositivos de monitoreo para detectar cualquier anormalidad, como obstrucciones o caídas de presión, y activar alertas automáticas o procedimientos de apagado para prevenir daños o contaminación ambiental.
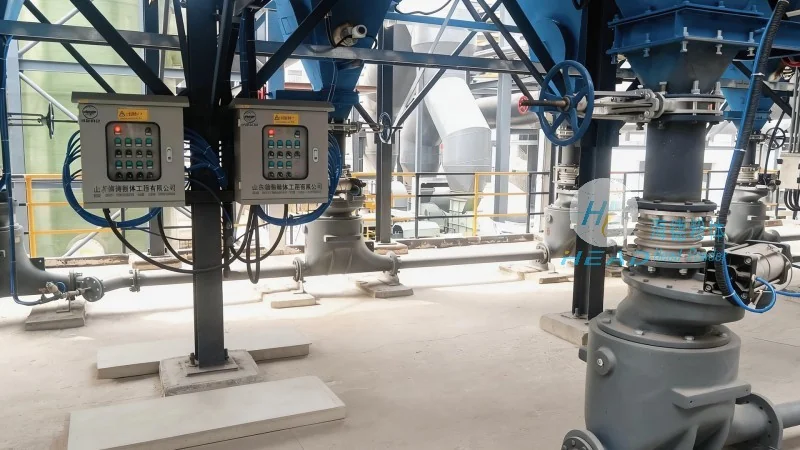
Las consideraciones ambientales son un aspecto crítico del diseño, ya que el sistema cuenta con mecanismos eficientes de recolección y filtración de polvo. Esto asegura que la operación cumpla con las regulaciones locales de calidad del aire y minimice el impacto en el entorno circundante. El uso de tuberías de transporte selladas reduce aún más el riesgo de emisiones de polvo, contribuyendo a una operación más segura y sostenible.
Ventajas operativas y aplicaciones
El sistema de transporte neumático del silo de ceniza voladora ofrece varias ventajas operativas que lo hacen una opción preferida para muchas industrias. La principal ventaja es la reducción en los costos laborales y el manejo manual, ya que el sistema automatiza todo el proceso de transporte. Esto no solo mejora la eficiencia, sino que también aumenta la seguridad en el lugar de trabajo al eliminar la necesidad de que los trabajadores manipulen materiales pesados o polvorientos directamente.
Además, la capacidad del sistema para mantener la integridad del material es crucial para aplicaciones en las que la calidad de la ceniza voladora es crítica. Al evitar el contacto con elementos externos y minimizar la degradación del material, el equipo asegura que la ceniza voladora permanezca en condiciones óptimas para su uso posterior, como en la producción de cemento o como fuente de combustible complementaria.
El equipo se utiliza ampliamente en centrales eléctricas, fábricas de cemento y otras instalaciones industriales que generan o procesan ceniza voladora. Su versatilidad permite integrarlo en la infraestructura existente, proporcionando una solución económica para mejorar o reemplazar sistemas de transporte más antiguos y menos eficientes. La fiabilidad del sistema y sus bajos requisitos de mantenimiento también contribuyen a su costo-efectividad general, haciéndolo una inversión atractiva para necesidades a largo plazo de manejo de materiales.
Conclusión
En conclusión, el equipo de transporte neumático del silo de ceniza voladora desarrollado por Shandong HeadPowder Engineering Co., Ltd. es una solución altamente efectiva para el manejo eficiente y seguro de la ceniza voladora. Al aprovechar los principios del transporte neumático, el sistema aborda los desafíos asociados con los métodos tradicionales de manejo de ceniza voladora, ofreciendo mejor rendimiento, menor impacto ambiental y mayor seguridad operativa. Con su diseño robusto, características de control avanzadas y adaptabilidad, este equipo está bien adaptado para una variedad de aplicaciones industriales, proporcionando una solución confiable y sostenible para la gestión de ceniza voladora.