
Principio de funcionamiento y características de los sistemas de transporte de polvo en fase diluida
Los sistemas de transporte de polvo en fase diluida a alta presión representan una tecnología sofisticada en el campo de la manipulación de materiales, diseñados para transportar eficientemente polvos a gran distancia con pérdidas mínimas de presión y alta fiabilidad. Estos sistemas se utilizan ampliamente en diversas industrias, como la química, la farmacéutica, el procesamiento de alimentos y la minería, donde la transferencia segura y eficiente de polvos es crucial para la productividad operativa y la calidad del producto.
Comprendiendo el principio de funcionamiento de los sistemas de transporte de polvo en fase diluida a alta presión
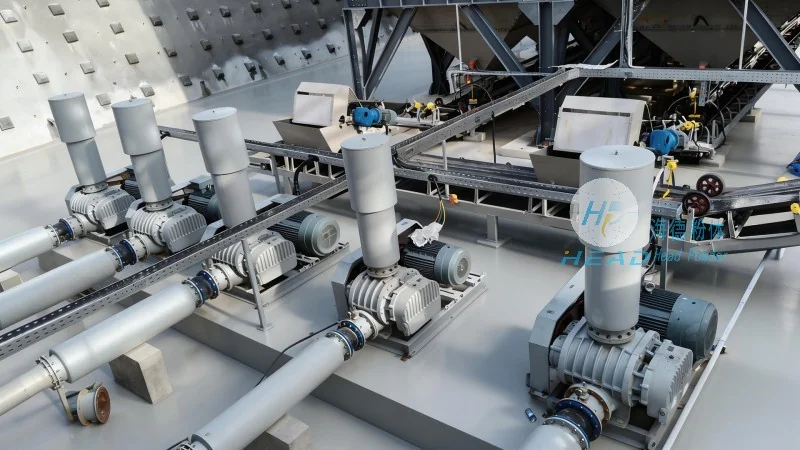
El núcleo de un sistema de transporte de polvo en fase diluida a alta presión radica en su capacidad para crear un entorno de transporte neumático en el que el polvo está suspendido en una corriente de aire comprimido. Esta suspensión, a menudo llamada "fase diluida", permite mover el material a través de tuberías con poco rozado y resistencia. El sistema generalmente funciona al introducir primero el polvo en un tolva o alimentador, donde luego se introduce en una tubería. El aire comprimido, suministrado por un soplador o compresor de alta presión, se introduce en la entrada de la tubería, creando un flujo que levanta y empuja las partículas de polvo hacia adelante. La mezcla de aire y polvo viaja a través de la tubería, manteniendo una velocidad constante y una distribución de partículas uniforme. En el extremo de descarga, el aire se separa del polvo, a menudo mediante un ciclón o filtro, permitiendo que el polvo sea depositado en un recipiente de recepción o unidad de procesamiento. Todo el proceso está controlado por una serie de válvulas, reguladores y sensores que garantizan un rendimiento óptimo y seguridad.
Características clave y ventajas de los sistemas de transporte de polvo en fase diluida a alta presión
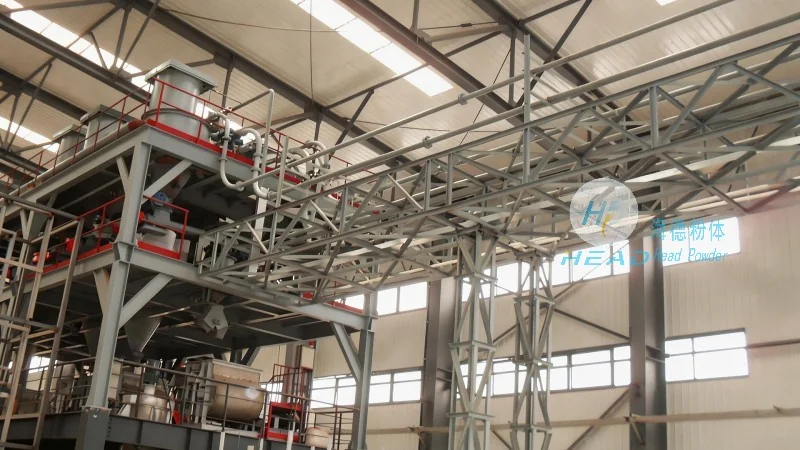
Los sistemas de transporte de polvo en fase diluida de alta presión ofrecen varias ventajas distintas que los hacen la opción preferida para muchas aplicaciones industriales. En primer lugar, proporcionan una alta eficiencia de transporte, capaces de transportar polvos a distancias de varios kilómetros con un mínimo descenso de presión. Esta eficiencia se logra mediante el diseño optimizado del conducto, el flujo de aire y la tasa de alimentación del polvo, asegurando que el sistema funcione al máximo de su rendimiento. En segundo lugar, estos sistemas son altamente flexibles y adaptables, permitiendo el transporte de una amplia gama de tipos de polvo, desde polvos finos como cemento y harina hasta materiales a granel como carbón y minerales. La capacidad de manejar diversos materiales sin modificaciones significativas los hace versátiles para varias líneas de producción. En tercer lugar, los sistemas de alta presión son conocidos por su eficiencia energética en comparación con otros métodos de transporte, como los transportadores de rosca mecánica o sistemas de vacío. Al usar aire comprimido para crear el medio de transporte, los sistemas reducen la necesidad de componentes mecánicos que pueden desgastarse o requerir mantenimiento frecuente. Además, el funcionamiento en fase diluida minimiza el riesgo de acumulación de material y obstrucciones en el conducto, ya que el polvo está suspendido y movido continuamente, evitando obstrucciones y asegurando un funcionamiento fluido. Otra característica destacada es la capacidad del sistema para manejar diferentes tasas de flujo y características del material, con controles ajustables que permiten a los operadores ajustar el proceso de transporte según las necesidades específicas de la producción. Esta adaptabilidad es crucial en entornos industriales dinámicos donde las demandas de producción pueden cambiar frecuentemente. Además, el diseño de alta presión proporciona un excelente control sobre la velocidad y distribución del polvo, asegurando que el material sea entregado de manera consistente y precisa al destino, lo cual es vital para procesos que requieren un manejo preciso del material, como la fabricación farmacéutica o el procesamiento de alimentos.
Introducción de la empresa: Shandong HeadPowder Engineering Co., Ltd.
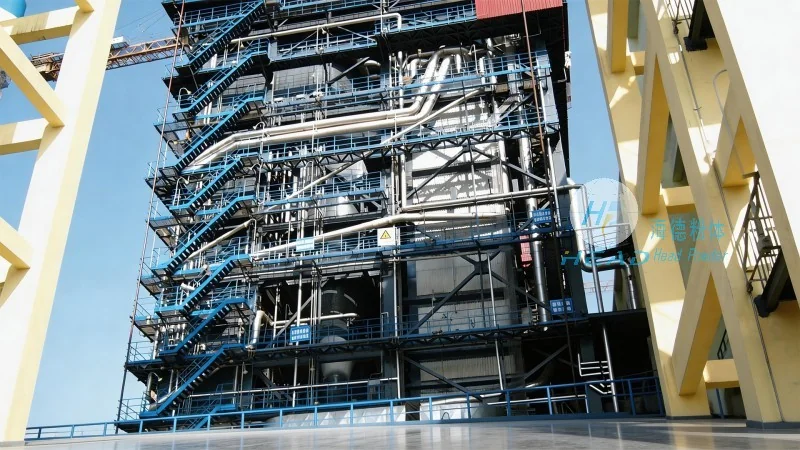
Como fabricante líder en el campo de equipos para manejo de polvo, Shandong HeadPowder Engineering Co., Ltd. se especializa en el diseño, desarrollo y producción de sistemas de transporte de polvo en fase diluida de alta presión. Con años de experiencia y un compromiso con la innovación, la compañía se ha establecido como un socio confiable para las industrias que buscan soluciones fiables y eficientes para el transporte de materiales. Los sistemas de HeadPowder están diseñados para cumplir con los estrictos requisitos de la fabricación moderna, combinando tecnología avanzada con una construcción robusta para garantizar un rendimiento a largo plazo y tiempos de inactividad mínimos. Los productos de la compañía están diseñados para ser personalizados según las necesidades específicas de cada cliente, ya sea para la instalación de una nueva planta o la actualización de un sistema de transporte existente. El equipo de expertos de HeadPowder trabaja en estrecha colaboración con los clientes para entender sus desafíos operativos y proporcionar soluciones adaptadas que aumenten la productividad y reduzcan costos. Las instalaciones de la compañía están equipadas con equipos de fabricación de última generación y sistemas de control de calidad, asegurando que cada producto cumpla los más altos estándares de rendimiento y seguridad. La dedicación de HeadPowder a la satisfacción del cliente y la excelencia técnica le ha ganado la reputación de proveedor líder de sistemas de transporte de polvo en la industria. Al aprovechar su experiencia y conocimientos, la compañía continúa ofreciendo soluciones de alta calidad que ayudan a las empresas a optimizar sus procesos de manejo de materiales y alcanzar sus objetivos operativos.