
Principio de funcionamiento y características del sistema de transporte de polvo con tanque de infla
El sistema de transporte de polvo con tanque de inflarción intermitente es un equipo especializado diseñado para el transporte eficiente y confiable de polvos a granel. Este sistema se utiliza ampliamente en diversas industrias como la química, alimentación y fabricación farmacéutica, donde el movimiento seguro y controlado del polvo es crucial. El corazón de este sistema radica en su mecanismo de operación único, que combina los principios del transporte neumático con la inflarción intermitente para lograr un rendimiento óptimo.
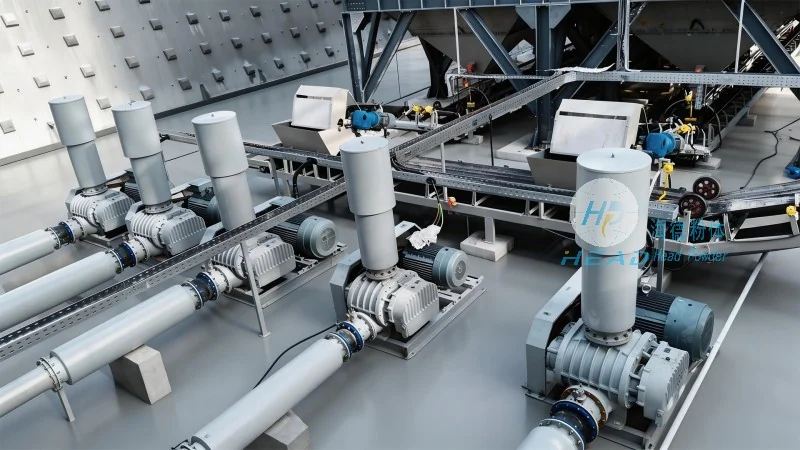
En el centro del sistema está el tanque de inflarción, que sirve como contenedor principal para el polvo a granel. El tanque está equipado con una serie de válvulas y un mecanismo de inflarción que permite aplicar presión de aire controlada. El principio de funcionamiento incluye los siguientes pasos clave: primero, el polvo se carga en el tanque; segundo, se activa el mecanismo de inflarción, creando un diferencial de presión que impulsa el polvo hacia adelante a través de la línea de transporte; tercero, el proceso se repite de manera intermitente, asegurando un flujo continuo y estable sin necesidad de suministro constante de aire a alta presión. Esta operación intermitente ayuda a reducir el consumo de energía y minimizar el riesgo de degradación o obstrucción del polvo.
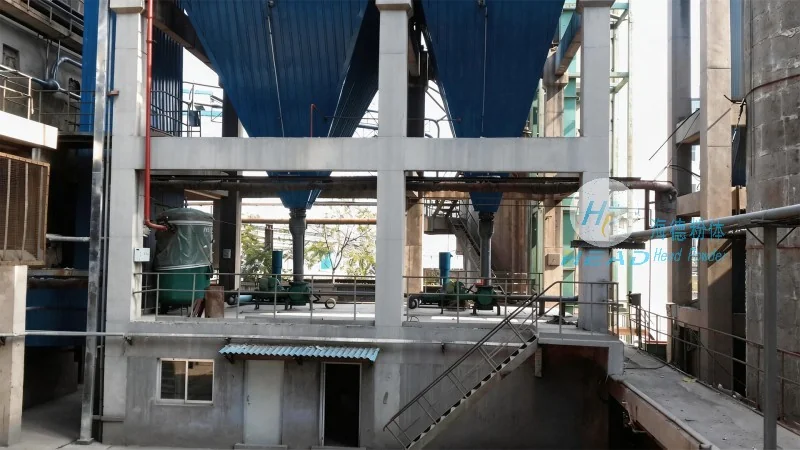
El diseño del sistema incorpora varias características avanzadas que mejoran su funcionalidad y fiabilidad. Una de las características más notables es su capacidad para manejar una amplia gama de características del polvo, incluyendo diferentes tamaños de partículas, densidades y capacidades de flujo. Las configuraciones ajustables de presión de inflarción y tiempo permiten a los operadores personalizar el proceso de transporte según las necesidades específicas del material a transportar. Además, el sistema está equipado con características de seguridad como válvulas de alivio de presión y protección contra sobrellenado para prevenir accidentes y garantizar el cumplimiento de los estándares de seguridad industrial.
Otra gran ventaja del sistema de transporte de polvo del tanque de inflamación intermitente es su eficiencia energética. Al operar en modo intermitente, el sistema reduce el consumo total de aire en comparación con los sistemas de transporte de alta presión continuos. Esto no solo disminuye los costos operativos, sino que también contribuye a una operación más sostenible y respetuosa con el medio ambiente. La presión de aire reducida también minimiza el riesgo de degradación del polvo, lo cual es especialmente importante para materiales sensibles como los productos farmacéuticos o los alimentos.
En cuanto a la mantenibilidad y la flexibilidad operativa, el sistema ofrece varios beneficios. El diseño modular permite una fácil integración con las líneas de producción existentes, y los componentes están diseñados para ser duraderos y tener una larga vida útil. El sistema puede ajustarse fácilmente para adaptarse a cambios en el volumen de producción o tipos de polvo, proporcionando flexibilidad en respuesta a diferentes necesidades operativas. Además, el uso de componentes estándar hace que la reemplazo y reparación sean más sencillos, reduciendo los tiempos de inactividad y los costos de mantenimiento.
Al considerar la aplicación de este sistema, es esencial evaluar su adecuación según las necesidades específicas del proceso. El sistema de transporte de polvo del tanque de inflamación intermitente es particularmente efectivo para aplicaciones en las que el polvo debe transportarse sobre distancias moderadas, generalmente hasta varios cientos de metros. También es muy adecuado para manejar polvos que son propensos a obstrucciones o aglomeración, ya que la inflamación intermitente ayuda a romper los grumos y mantener un flujo constante.
En general, el sistema de transporte de polvo del tanque de inflamación intermitente representa una solución confiable y eficiente para el transporte de polvos a granel. Su principio de funcionamiento único y características avanzadas lo hacen una opción ideal para industrias que exigen alto rendimiento, seguridad y eficiencia energética. Al comprender el principio de funcionamiento y las principales características de este sistema, los usuarios pueden tomar decisiones informadas sobre su aplicación y maximizar sus beneficios en sus procesos de producción.
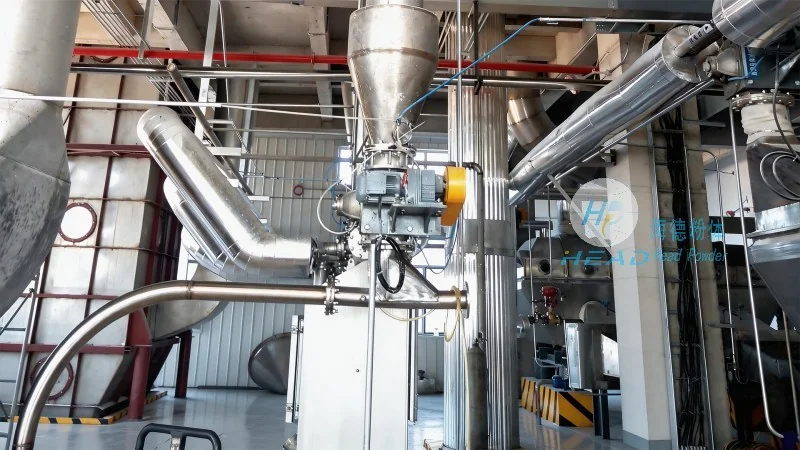
Como líder en este campo, Shandong HeadPowder Engineering Co., Ltd. se especializa en el diseño, desarrollo y producción de sistemas de transporte de polvo de alta calidad. Con años de experiencia y un compromiso con la innovación, la empresa ofrece soluciones personalizadas que satisfacen las necesidades específicas de sus clientes. Los productos de la empresa son conocidos por su durabilidad, fiabilidad y cumplimiento con estándares internacionales, asegurando un rendimiento óptimo en diversas aplicaciones industriales. Con sede en Shandong, China, Shandong HeadPowder Engineering Co., Ltd. atiende a clientes en todo el mundo, ofreciendo soporte integral y servicio postventa para garantizar la satisfacción del cliente.