
Principio de funcionamiento y características de los sistemas automáticos de alimentación cuantitati
Los sistemas automáticos de alimentación cuantitativa de polvo son componentes esenciales en los procesos industriales modernos, especialmente en sectores que requieren un manejo preciso y constante de polvos a gran escala. Estos sistemas están diseñados para medir, dosificar y transportar polvo con alta precisión, asegurando que el producto final cumpla estrictos estándares de calidad. La tecnología detrás de estos sistemas ha evolucionado significativamente, ofreciendo mayor eficiencia, fiabilidad y adaptabilidad para diversas aplicaciones.
Principio de funcionamiento del sistema
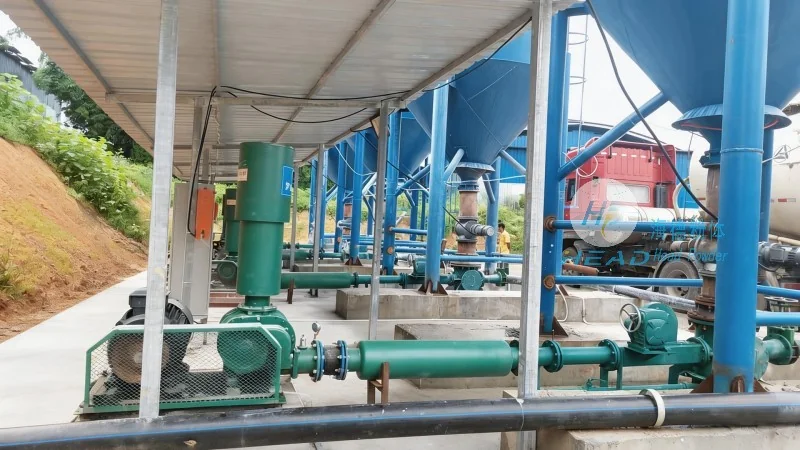
El principio de funcionamiento de un sistema automático de alimentación cuantitativa de polvo generalmente involucra varios componentes integrados que trabajan en conjunto. En su núcleo, el sistema utiliza una combinación de sensores, unidades de control y mecanismos de accionamiento para lograr un manejo preciso del polvo. El proceso generalmente comienza con la alimentación del polvo desde un tanque de almacenamiento a una cámara de medición. Un sensor, a menudo una célula de carga o un sensor volumétrico, monitorea el peso o volumen del polvo que entra en la cámara. La unidad de control procesa los datos del sensor y activa el dispositivo de accionamiento, como una válvula rotativa o un alimentador de tornillo, para liberar la cantidad medida de polvo en la línea de transporte. Este sistema de control de bucle cerrado asegura que la tasa de alimentación se ajuste en tiempo real, compensando las variaciones en la densidad, fluidez o presión del sistema. Todo el proceso es automatizado, minimizando la intervención humana y reduciendo el riesgo de errores asociados a la alimentación manual.
Características clave y ventajas
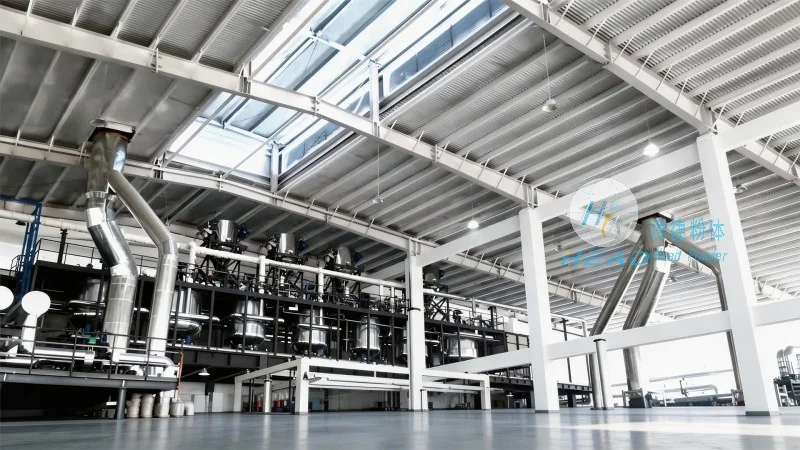
Las características principales de los sistemas automáticos de alimentación cuantitativa de polvo incluyen alta precisión, lo cual es esencial para aplicaciones en las que incluso pequeñas variaciones en la cantidad de polvo pueden afectar el rendimiento del producto. Los sistemas están equipados con herramientas de calibración avanzadas que permiten ajustar fácilmente las tasas de alimentación, asegurando un rendimiento constante en diferentes lotes. Otra característica destacada es su estructura robusta, diseñada para resistir las condiciones adversas del entorno industrial, como polvo, humedad y fluctuaciones de temperatura. Además, estos sistemas suelen incorporar funciones de seguridad, como protección contra sobrecarga y funciones de detención de emergencia, para mejorar la seguridad operativa. El diseño modular de muchos sistemas permite una integración fácil con líneas de producción existentes, reduciendo el tiempo y costos de instalación. Asimismo, el uso de interfaces de control digital permite el monitoreo a distancia y el registro de datos, facilitando la optimización del proceso y la planificación de mantenimiento.
Especificaciones Técnicas y Escenarios de Aplicación
Las especificaciones técnicas de los sistemas automáticos de alimentación cuantitativa de polvo varían según el modelo específico y los requisitos de aplicación. Las especificaciones comunes incluyen capacidades de alimentación que van desde unos pocos kilogramos por hora hasta varias toneladas por hora, dependiendo del tamaño del sistema y el tipo de polvo que se maneja. Los sistemas están disponibles en diferentes configuraciones, como alimentación volumétrica o gravimétrica, para adaptarse a las características del polvo. Los sistemas volumétricos miden el polvo por volumen, mientras que los sistemas gravimétricos miden por peso, ofreciendo mayor precisión para aplicaciones que requieren dosis precisas. Las unidades de control generalmente operan según protocolos industriales estándar, como Modbus o Profibus, permitiendo una integración sin interrupciones con los sistemas de control existentes. Los escenarios de aplicación de estos sistemas abarcan múltiples industrias, incluyendo farmacéutica, procesamiento de alimentos, fabricación química y minería. Por ejemplo, en la industria farmacéutica, estos sistemas se utilizan para alimentar ingredientes activos con alta precisión, asegurando el cumplimiento de los estándares regulatorios. En la industria alimentaria, se emplean para manejar ingredientes como harina, azúcar y especias, manteniendo una calidad constante del producto. En la fabricación química, son cruciales para alimentar las materias primas en reactores, donde la dosificación precisa es fundamental para la eficiencia y seguridad de la reacción. La versatilidad de estos sistemas los hace adecuados para una amplia gama de aplicaciones, desde uso en laboratorios pequeños hasta producción industrial a gran escala.
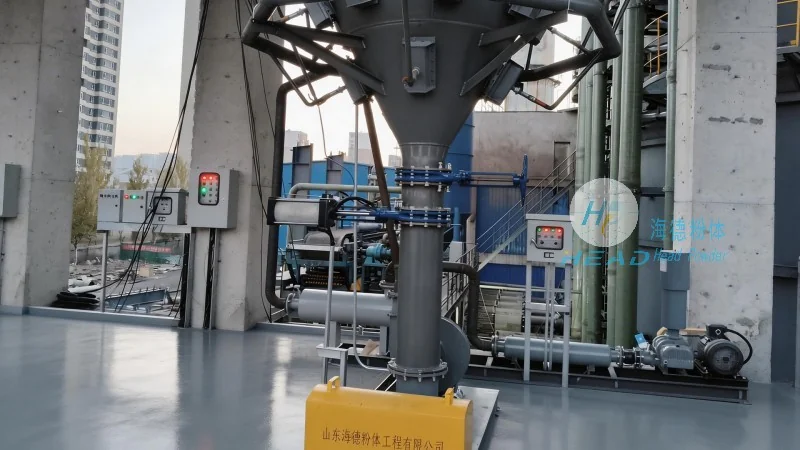
Información de la Compañía
Shandong HeadPowder Engineering Co., Ltd., comúnmente conocida como HeadPowder, es un fabricante líder de equipos avanzados para el manejo de polvo. Con su sede en Shandong, China, la compañía se especializa en el diseño, desarrollo y producción de sistemas automáticos de alimentación cuantitativa de polvo de alta calidad. HeadPowder ha construido una sólida reputación por ofrecer soluciones fiables y eficientes adaptadas a las necesidades únicas de sus clientes. El compromiso de la compañía con la innovación y la calidad le ha permitido servir a una diversa clientela en varias industrias, proporcionando soluciones personalizadas que mejoran la eficiencia operativa y la calidad del producto. Al utilizar tecnología de vanguardia y procesos rigurosos de control de calidad, HeadPowder asegura que sus productos cumplan los más altos estándares de la industria, convirtiéndolos en una opción confiable para empresas que buscan soluciones fiables para el manejo de polvo.