
Principio de funcionamiento y características del sistema de transporte de polvo con caja gris
Shandong HeadPowder Engineering Co., Ltd., un proveedor líder en el campo de la tecnología de manejo de polvo, se especializa en el diseño, fabricación e instalación de sistemas avanzados de transporte de polvo. La empresa, con sede en Shandong, China, se ha establecido como un socio confiable para las industrias que requieren soluciones eficientes y fiables para el transporte de polvo. Este artículo explora el principio de funcionamiento y las principales características del sistema de transporte de polvo con caja gris, destacando su eficiencia operativa y ventajas técnicas.
Descripción general del sistema de transporte de polvo con caja gris
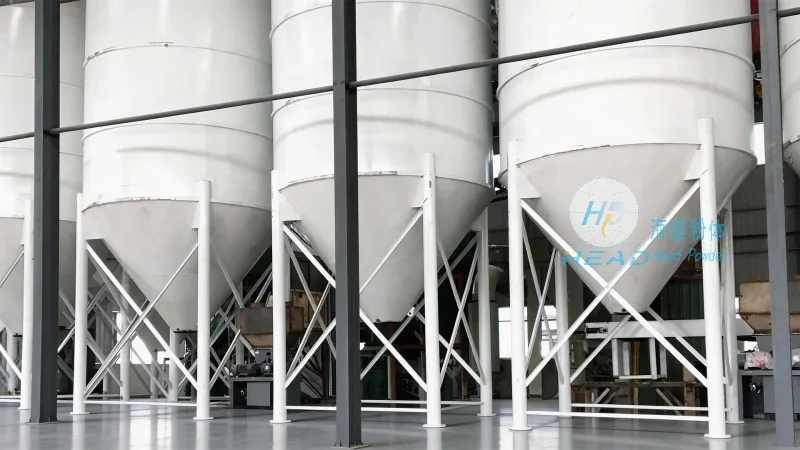
El sistema de transporte de polvo con caja gris es equipo especializado diseñado para manejar y transportar polvos a granel desde cajas de almacenamiento a unidades de procesamiento u otros destinos. Integra una combinación de componentes mecánicos, incluyendo una caja, un mecanismo de transporte y sistemas de control, para garantizar un flujo de polvo suave y continuo. El sistema se utiliza comúnmente en industrias como la farmacéutica, química, procesamiento de alimentos y minería, donde el transporte seguro y eficiente de polvo es crítico.

Principio de funcionamiento del sistema de transporte de polvo con caja gris
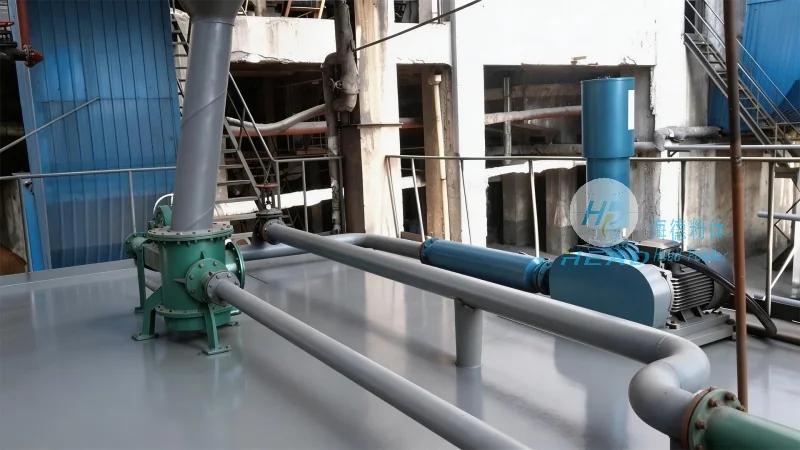
El principio fundamental del sistema de transporte de polvo con caja gris gira en torno al uso de un tolva o caja para almacenar el polvo, un transportador (a menudo un transportador de rosca o sistema neumático) para mover el polvo, y una unidad de control para regular el funcionamiento. El proceso comienza con el polvo almacenado en la caja gris. Cuando el sistema de transporte se activa, el polvo es descargado de la caja al transportador. El transportador luego transporta el polvo a través de un tubo o otro camino designado hasta el destino deseado. El sistema de control monitorea la velocidad de flujo, la presión y otros parámetros para mantener un funcionamiento óptimo y prevenir problemas como obstrucciones o sobrecarga. Este enfoque integrado asegura que el polvo sea transportado de manera segura y eficiente, minimizando tiempos de inactividad y maximizando la productividad.
Características clave del sistema de transporte de polvo con caja gris
El sistema de transporte de polvo del contenedor gris ofrece varias características distintivas que lo hacen una opción preferida para diversas aplicaciones industriales. En primer lugar, proporciona un sistema cerrado, lo que ayuda a mantener la pureza del polvo y evitar la contaminación por factores externos. Esto es especialmente importante en industrias como la farmacéutica y el procesamiento de alimentos, donde la calidad y seguridad del producto son de vital importancia. En segundo lugar, el sistema está diseñado para alta eficiencia, con consumo mínimo de energía y requisitos de mantenimiento bajos. El uso de materiales robustos y ingeniería avanzada garantiza que el equipo funcione de manera confiable durante largos periodos, reduciendo los costos operativos. En tercer lugar, el sistema es altamente personalizable, permitiendo su adaptación a diferentes tipos de polvo, tamaños de contenedor y distancias de transporte. Esta flexibilidad permite que el sistema cumpla con las necesidades específicas de varios clientes, ya sea manejando polvos finos o materiales a granel. Además, el sistema incorpora características de seguridad como protección contra sobrecarga y mecanismos de detención de emergencia, asegurando la seguridad de los operadores y la integridad del proceso. La integración de tecnología de control moderna, como el PLC (Controlador Lógico Programable), permite un control y monitoreo preciso del proceso de transporte, mejorando el rendimiento operativo general.
Ventajas Técnicas y Aplicaciones
Una de las principales ventajas técnicas del sistema de transporte de polvo del contenedor gris es su capacidad para manejar una amplia gama de características del polvo, incluyendo diferentes tamaños de partículas, densidades y propiedades de flujo. El diseño del sistema permite el transporte eficiente tanto de polvos libres como de polvos cohesivos, lo que lo hace versátil para diversas aplicaciones. Por ejemplo, en la industria farmacéutica, el sistema puede usarse para transportar ingredientes activos farmacéuticos (APIs) y excipientes con alta precisión, asegurando una dosificación y calidad consistentes. En la industria química, puede manejar polvos reactivos y materiales peligrosos con características de seguridad que previenen fugas o derrames. El diseño compacto del sistema también lo hace adecuado para instalaciones en espacios limitados, algo común en instalaciones industriales modernas. Además, la durabilidad del sistema y los bajos requisitos de mantenimiento contribuyen a su costo-beneficio a largo plazo, haciéndolo una inversión atractiva para empresas que buscan optimizar sus procesos de manejo de polvo.
Conclusión
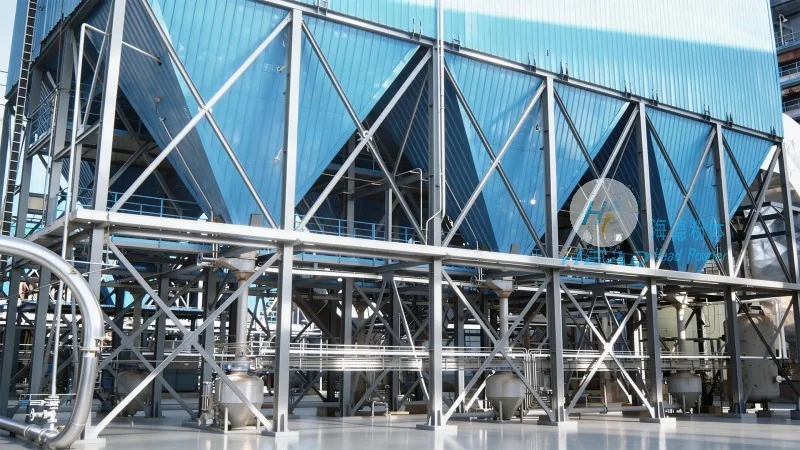
En conclusión, el sistema de transporte de polvo en caja gris de Shandong HeadPowder Engineering Co., Ltd. representa una solución sofisticada para un transporte eficiente de polvo. Su principio de funcionamiento, basado en sistemas mecánicos y de control integrados, garantiza una operación confiable y segura. Las características clave, como sistemas cerrados, alta eficiencia, personalización y medidas de seguridad, lo hacen una opción superior para las industrias que requieren un manejo preciso y confiable del polvo. Con sus ventajas técnicas y aplicaciones versátiles, el sistema contribuye significativamente a mejorar la eficiencia operativa y la calidad del producto en diversos sectores. Como proveedor líder en el campo, Shandong HeadPowder continúa innovando y ofreciendo soluciones que satisfacen las necesidades en constante evolución de la industria.