
Principio de funcionamiento y características de los sistemas de transporte de polvo totalmente auto
En las industrias que trabajan con polvos a granel, un manejo eficiente y confiable es crucial. Este artículo explora el principio de funcionamiento y las principales características de los sistemas de transporte de polvo totalmente automáticos, destacando cómo esta tecnología mejora la eficiencia operativa y la calidad del producto. La información proviene de Shandong HeadPowder Engineering Co., Ltd., un proveedor líder en el campo, con sede en Shandong, China.
Principio de funcionamiento de los sistemas de transporte de polvo totalmente automáticos
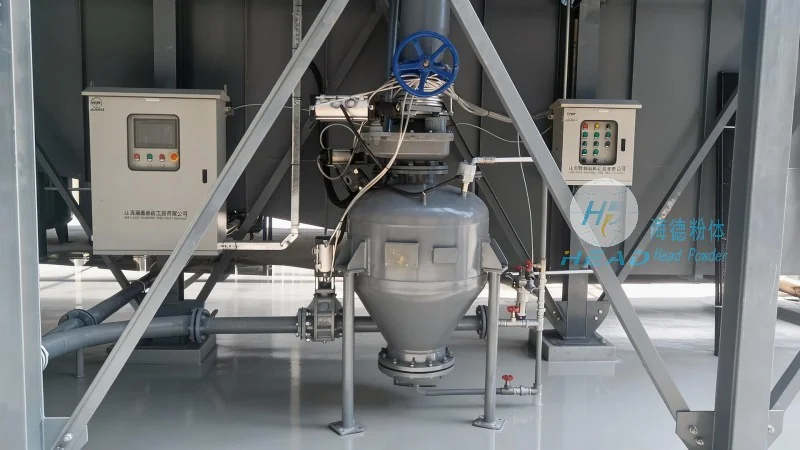
En el corazón de los sistemas de manejo de polvo totalmente automáticos se encuentra una integración sofisticada de componentes mecánicos, eléctricos y de control. El proceso generalmente comienza con el cargamiento del polvo en un tolva o silo de almacenamiento. A partir de ahí, los sensores detectan el nivel de material y activan el inicio de la operación de transporte. Los sistemas de control avanzados, a menudo equipados con controladores lógicos programables (PLCs), gestionan el flujo, asegurando una dosificación precisa y una velocidad constante. El mecanismo de transporte, que puede incluir transportadores de tornillo, sistemas neumáticos o transportadores de banda, transporta el polvo a través de tuberías o canales cerrados. La supervisión en tiempo real y los bucles de retroalimentación ajustan dinámicamente los parámetros del sistema, manteniendo un rendimiento óptimo bajo diferentes condiciones. Este enfoque automatizado elimina la intervención manual, reduciendo errores humanos y aumentando la fiabilidad del proceso.
Características clave de las soluciones de transporte de polvo totalmente automáticas
Una de las principales ventajas de los sistemas de transporte de polvo totalmente automáticos es su alto grado de automatización. Los sistemas están diseñados para operar continuamente sin necesidad de supervisión constante, lo que reduce significativamente los costos laborales y mejora la tasa de producción. La precisión en el manejo del material es otra característica crítica. Sensores avanzados y algoritmos de control aseguran una medición y entrega precisas del polvo, minimizando el desperdicio y manteniendo la consistencia del producto. La seguridad también es una consideración primordial. Muchos sistemas incorporan interlocks de seguridad, mecanismos de detención de emergencia y funciones de supresión de polvo para proteger a los operadores y cumplir con los estándares de seguridad industrial. Además, el diseño modular de estos sistemas permite una fácil integración con las líneas de producción existentes y escalabilidad para adaptarse a las crecientes necesidades operativas. El resultado es una solución versátil que se adapta a diversos tipos de polvo y requisitos de aplicación.

Ventajas técnicas y aplicaciones prácticas
Desde el punto de vista tecnológico, los sistemas completamente automáticos de manejo de polvo ofrecen varios beneficios que mejoran las operaciones industriales. El uso de sistemas de control en bucle cerrado proporciona datos en tiempo real sobre el flujo de materiales, permitiendo una mejor optimización de procesos y resolución de problemas. La eficiencia energética es otro aspecto clave, ya que los sistemas modernos están diseñados para minimizar el consumo de energía y maximizar la producción. En términos de aplicaciones prácticas, estos sistemas se utilizan ampliamente en la industria farmacéutica, procesamiento de alimentos, fabricación química y minería. Por ejemplo, en el sector farmacéutico, la dosificación precisa es esencial para garantizar la potencia y seguridad del producto, por lo que los sistemas completamente automáticos son indispensables. En la industria alimentaria, ayudan a mantener estándares de higiene y prevenir la contaminación cruzada. La adaptabilidad de estos sistemas a diferentes características del polvo, como el contenido de humedad y el tamaño de partículas, amplía aún más su utilidad en diversos sectores.

Conclusión y panorama de la empresa
Los sistemas completamente automáticos de transporte de polvo representan un avance significativo en la tecnología de manejo de materiales, ofreciendo mayor eficiencia, precisión y seguridad. Al integrar capacidades avanzadas de control y monitoreo, estos sistemas simplifican las operaciones y reducen los costos operativos. Shandong HeadPowder Engineering Co., Ltd., con su sede en Shandong, China, se especializa en diseñar y fabricar soluciones adaptadas a las necesidades específicas de varios sectores. El compromiso de la empresa con la innovación y calidad asegura que los clientes reciban equipos de manejo de polvo confiables y eficientes que cumplen con los estándares industriales modernos. A medida que la demanda de soluciones automatizadas sigue creciendo, los sistemas completamente automáticos de transporte de polvo siguen siendo un componente vital para optimizar los procesos de producción y mantener una ventaja competitiva.