
Principios de funcionamiento y características de los sistemas multifuncionales para manejo de polvo
Los sistemas multifuncionales para manejo de polvos son soluciones industriales avanzadas diseñadas para transportar, procesar y gestionar diversos tipos de polvos en diferentes aplicaciones de manera eficiente. Estos sistemas están diseñados para satisfacer las diversas necesidades de industrias como la farmacéutica, el procesamiento de alimentos, la química y la fabricación, asegurando operaciones de manejo de materiales fiables y seguras.
Principios de funcionamiento de los sistemas multifuncionales para manejo de polvos
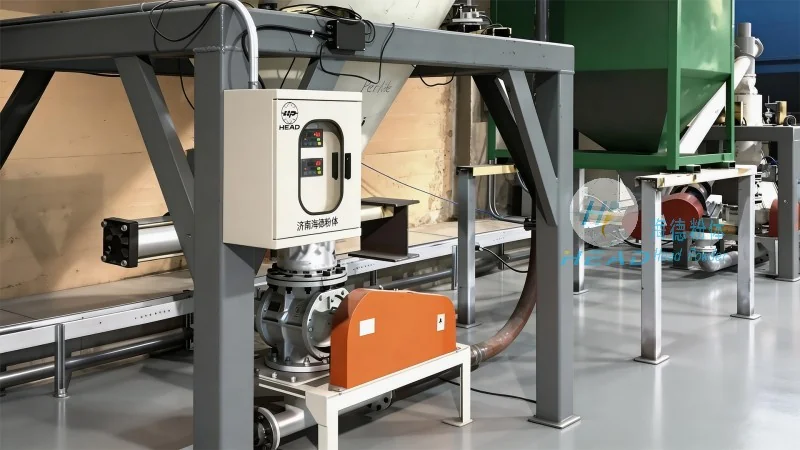
En el núcleo de estos sistemas se encuentra una sofisticada combinación de componentes mecánicos y neumáticos que trabajan en conjunto para lograr un transporte sin interrupciones del polvo. El principio de funcionamiento principal implica el uso de diferencias de presión y flujo de aire controlado para mover los polvos a través de tuberías o contenedores. Los componentes clave suelen incluir colectores de polvo, transportadores y válvulas de control que regulan el flujo de material. El sistema opera creando un gradiente de vacío o presión, lo que atrae o empuja el polvo a lo largo de caminos designados. Este método garantiza una degradación mínima del producto y mantiene tasas de flujo constantes, incluso para polvos delicados o sensibles.
Uno de los aspectos críticos del principio de funcionamiento es la integración de mecanismos de control de polvo. Muchos sistemas multifuncionales incorporan tecnologías avanzadas de filtrado y extracción de polvo para evitar la dispersión de partículas y mantener un entorno de trabajo limpio. Esto es especialmente importante en industrias donde la calidad del aire y la pureza del producto son de vital importancia, como la farmacéutica y el procesamiento de alimentos. Los sistemas a menudo utilizan separadores de ciclón, filtros de bolsa o precipitadores electrostáticos para capturar partículas finas, asegurando el cumplimiento de regulaciones ambientales y de seguridad.
Características clave de los sistemas multifuncionales para manejo de polvos
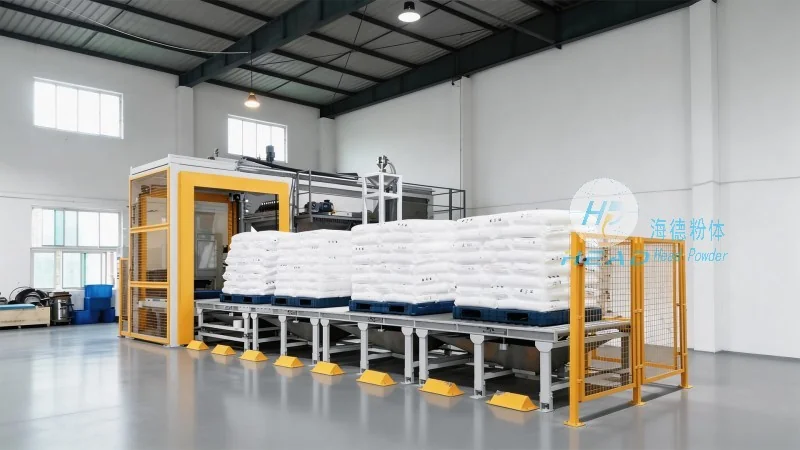
Los sistemas multifuncionales para manejo de polvos se caracterizan por varias características distintas que mejoran su rendimiento y adaptabilidad. Una de las características más notables es su versatilidad, lo que les permite manejar una amplia gama de tipos de polvos, incluyendo polvos finos, gránulos y materiales a granel. Esta adaptabilidad se logra a través de un diseño modular, donde los componentes pueden ser fácilmente ajustados o reemplazados para adaptarse a las características del material y los requisitos de procesamiento.
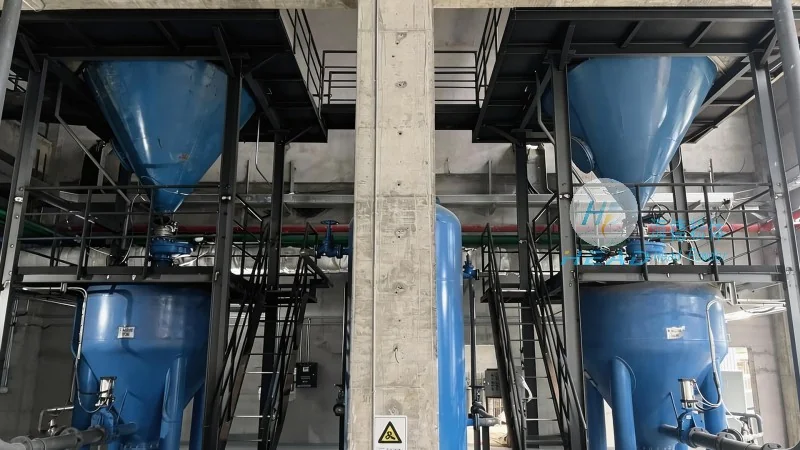
Otra característica importante es la eficiencia del sistema en términos de consumo de energía y costos operativos. Sistemas de control avanzados y tecnologías de ahorro de energía, como los accionadores de frecuencia variable (VFDs), optimizan el uso de energía según el volumen y tipo de material transportado. Esto no solo reduce los costos operativos, sino que también contribuye a la sostenibilidad ambiental al minimizar el desperdicio de energía.
La fiabilidad y durabilidad son también características clave de estos sistemas. Materiales de alta calidad, como acero inoxidable y aleaciones resistentes a la corrosión, se utilizan en la construcción de componentes para resistir condiciones operativas difíciles y un uso prolongado. Además, los sistemas están equipados con herramientas de monitoreo y diagnóstico que permiten el seguimiento en tiempo real del rendimiento y el mantenimiento predictivo. Este enfoque proactivo ayuda a minimizar los tiempos de inactividad y garantiza un rendimiento operativo constante durante períodos prolongados.
Aplicaciones y beneficios en entornos industriales
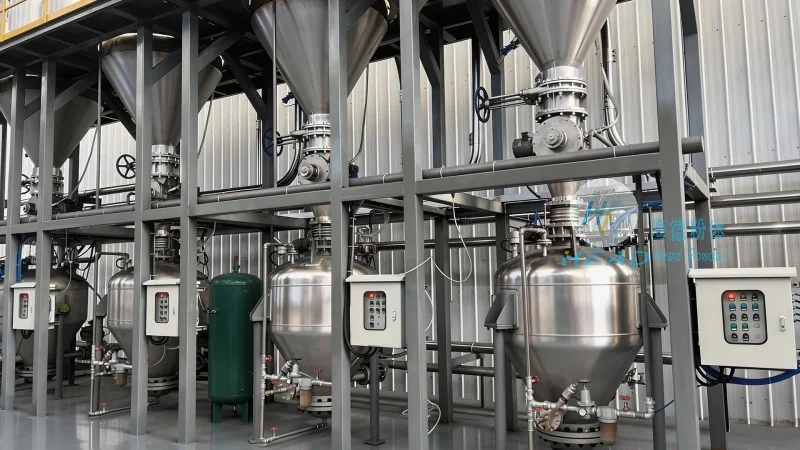
Los sistemas multifuncionales de manejo de polvo ofrecidos por Shandong HeadPowder Engineering Co., Ltd. son ampliamente utilizados en diversos sectores industriales debido a sus capacidades completas. En la industria farmacéutica, estos sistemas aseguran el transporte seguro e higiénico de ingredientes activos farmacéuticos (APIs) y excipientes, manteniendo la integridad del producto y el cumplimiento normativo. En el procesamiento de alimentos, facilitan el manejo de ingredientes como harina, azúcar y especias, asegurando una calidad constante y evitando contaminación.
En la industria química, los sistemas se emplean para manejar polvos reactivos o peligrosos, proporcionando un transporte seguro y controlado mientras se minimiza el riesgo de accidentes. La capacidad de manejar diversos materiales y mantener un estricto control de contaminación hace que estos sistemas sean indispensables en entornos de fabricación modernos.
Conclusión
Los sistemas multifuncionales de manejo de polvo representan una solución sofisticada para el transporte eficiente y confiable de polvo en aplicaciones industriales. Al integrar tecnologías mecánicas y neumáticas avanzadas con funciones robustas de control y gestión de polvo, estos sistemas ofrecen ventajas significativas en términos de rendimiento, seguridad y costo-efectividad. La experiencia y compromiso de Shandong HeadPowder Engineering Co., Ltd. en el diseño y fabricación de tales sistemas aseguran que los clientes reciban soluciones personalizadas que satisfagan sus necesidades operativas específicas y los estándares de la industria.